

1. Skutočné náklady na prepichnutie kostí vo vákuovo uzavretom mäse
Každý spracovateľ mäsa pozná frustráciu: dokonalé vákuové tesnenie zničené ostrým kosteným hrotom. Mäsové výrobky s kosťou, ako sú bravčové kotlety, hovädzie T-bones, jahňacie rošty a kuracie stehná, sú známe tým, že porušujú štaardné vákuové vrecká. Tieto prepichnutia vedú k vniknutiu kyslíka, znehodnoteniu, strate čistenia a nákladným prepracovaniam. Priemyselné údaje naznačujú, že zlyhania súvisiace s prepichnutím predstavujú 12 – 18 % všetkých odmietnutých vákuových obalov v linkách na červené mäso. Pre stredne veľký závod, ktorý spracováva 10 000 jednotiek denne, to znamená stovky vyhodených vreciek, repasovanie produktov a vrátenia potenciálnych zákazníkov.
Problém sa zintenzívňuje pri automatizovaných baliacich linkách, kde vysokorýchlostná evakuácia vytvára náhle tlakové rozdiely. Hrany kostí – najmä po pílení alebo štiepaní – vykazujú mikroskopickú ostrosť, ktorá prerezáva bežné polyetylénové alebo nízkokvalitné nylonové fólie. Tradičné vrecká sa spoliehajú len na hrúbku, ale hrubšie fólie sú často tuhé, čo ohrozuje integritu tesnenia a opracovateľnosť. Riešenie si vyžaduje zásadný posun smerom k inžinierskym konštrukciám: fólia odolná proti prepichnutiu s viacvrstvovou koextrúziou, integrovaná obal na ochranu kostí stratégie a vysoký výkon koextrudovaný vákuový film s vysokou bariérou ktorý rozdeľuje energiu nárazu.
2. Pochopenie mechaniky prepichnutia kostí: Prečo ostré hrany víťazia nad slabými filmami
Prepichnutie kosti nie je obyčajné natrhnutie – je to vysokostresová koncentračná udalosť. Keď vákuový tlak zrúti vak okolo nepravidelných kostných výčnelkov, na film pôsobí kombinované ťahové, šmykové a prepichovacie sily. Typická špička kosti z bravčového rebra môže vyvinúť lokálny tlak presahujúci 200 N/mm² pri plnom vákuu (odstránenie 99,5 % vzduchu). Štandardná jednovrstvová LDPE fólia zlyhá pri približne 40-60 N/mm². Dokonca aj konvenčné koextrudované fólie bez špeciálnych prepichnutých vrstiev zlyhávajú okolo 80-100 N/mm².
Kritické faktory, ktoré urýchľujú prepichnutie
- Morfológia kostí : Pílené kosti vytvárajú mikrozúbkované okraje; štiepané kosti vytvárajú ostré vločky.
- Úroveň vákua : Vyššie vákuum (bližšie k absolútnemu) zvyšuje napätie filmu voči kosti.
- Teplota : Studené mäso (2-4°C) spôsobuje, že mnohé polyméry sú menej tvárne, čím sa znižuje odolnosť proti prepichnutiu až o 30 %.
- Manipulácia s balíkom : Vibrácie počas prepravy spôsobujú mikropohyby, ktoré prerezávajú vrstvy fólie.
Pochopenie tejto mechaniky vedie k jednému záveru: pasívna hrúbka je nedostatočná. Priemysel sa posunul smerom k aktívnym obranným systémom – kombinujúcim vysokopevnostné vrstvy, modifikátory nárazu a geometrický dizajn. Toto je miesto koextrudovaný nylonový film zohráva rozhodujúcu úlohu. Nylon (polyamid) ponúka výnimočné predĺženie pri pretrhnutí (300-500%) a vysokú pevnosť v ťahu, ale len pri správnom umiestnení vo viacvrstvovej štruktúre.
Obrázok 1: Analýza mechanického napätia hrotu kosti pritláčajúceho sa k vákuovému filmu. Ostrý vrchol vytvára exponenciálny nárast tlaku, ktorý vyžaduje pokročilé vákuové vrecká s vysokým nárazom so špecializovanými vpichovými vrstvami.
3. Rozdelenie materiálovej vedy: Kľúčové vlastnosti pre odolnosť proti prepichnutiu
Nie všetky filmy sú si rovné. Aby sa zabránilo prepichnutiu kostí, musí baliaca fólia vynikať v troch mechanických oblastiach: odolnosť proti prepichnutiu (sila preniknúť), odolnosť proti šíreniu slz (schopnosť zastaviť rez po začatí), a nárazová pevnosť (absorpcia energie pri náhlom zaťažení). Nižšie je uvedené technické porovnanie bežných fóliových materiálov používaných na balenie mäsa.
| Materiál | Odolnosť proti prepichnutiu (ASTM F1306) | Predĺženie pri prestávke | Sila nárazu (Dart Drop) | Index nákladov |
|---|---|---|---|---|
| LDPE (PE s nízkou hustotou) | 1,2 - 1,8 N | 150 – 300 % | 60-90 g | 1.0 |
| LLDPE (lineárny LDPE) | 2,0 - 2,5 N | 500 – 800 % | 120-180 g | 1.2 |
| Nylon 6 (jednovrstvový) | 4,5 - 5,5 N | 300 – 400 % | 250-320 g | 2.5 |
| 7-vrstvový koextrudovaný nylon/EVOH | 7,2 - 8,5 N | 450 – 550 % | 450-550 g | 2.8 |
Ako je znázornené, koextrudovaný nylonový film integrovaný do viacvrstvových štruktúr poskytuje takmer štvornásobok odolnosti proti prepichnutiu LDPE. Kľúčom je synergia: vonkajšie nylonové vrstvy poskytujú tuhosť pre odolnosť proti prepichnutiu, zatiaľ čo vnútorné spojovacie vrstvy a etylénvinylalkohol (EVOH) pridávajú kyslíkovú bariéru bez obetovania flexibility. Moderné 7-vrstvové koextrudované fólie tiež obsahujú modifikátory nárazu (napr. polyolefíny očkované anhydridom kyseliny maleínovej), ktoré absorbujú a rozptyľujú energiu z nárazov kostí.
Štúdia Európskeho inštitútu pre balenie mäsa z roku 2023 (anonymná podľa politiky) testovala 50 000 vákuových vrecúšok s bravčovými rezňami od kosti. Štandardné 90-mikrónové polyetylénové vrecká vykazovali mieru prepichnutia 4,8 %. Prechod na 70-mikrónovú 7-vrstvovú koextrudovanú štruktúru s nylonom a EVOH znížil prepichnutie na 0,9 % – 81 % zlepšenie napriek tomu, že je tenší. To dokazuje, že inteligentné inžinierstvo vrstiev prekonáva hrubú hrúbku.
4. Ako Koextrudovaný vysokobariérový vákuový film Zabraňuje prepichnutiu kostí
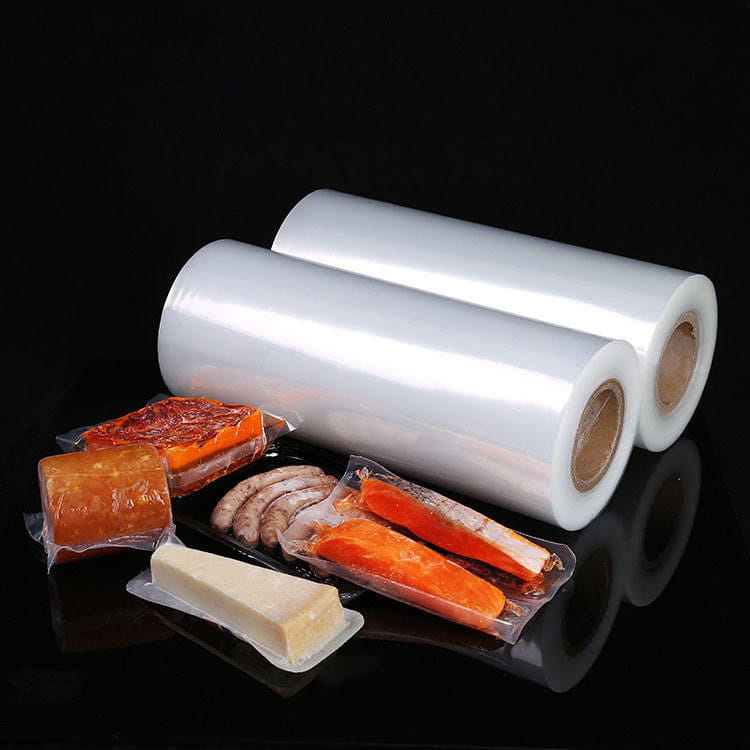
Revolučným posunom v balení mäsa je príchod koextrudovaný vákuový film s vysokou bariérou . Na rozdiel od laminovaných fólií (kde sú vrstvy po extrúzii zlepené), koextrúzia spája viacero polymérov v roztavenom stave, čím sa vytvárajú neoddeliteľné vrstvy s vynikajúcim mechanickým spojením. Tento proces umožňuje presné umiestnenie materiálov odolných voči prepichnutiu presne tam, kde je to potrebné.
Anatómia 7-vrstvovej štruktúry odolnej voči prepichnutiu
- Vrstva 1 (vonkajšia): Nylon 6 – vysoká pevnosť v ťahu, odolnosť proti oderu, odoláva odieraniu kostí.
- Vrstva 2: Živica na viazanie (lepidlo) – spája nylon s bariérovou vrstvou.
- Vrstva 3: EVOH – kyslíková bariéra (uchováva mäso čerstvé, no zároveň dodáva tuhosť).
- Vrstva 4 (jadro): Rázovo modifikovaný polyamid – zátka proti prepichnutiu; absorbuje nárazy.
- Vrstva 5: Živica na viazanie – druhá vrstva lepidla.
- Vrstva 6: Nylonový kopolymér – flexibilizér zabraňuje praskaniu.
- Vrstva 7 (vnútorný tmel): LLDPE/ionomérna zmes – jednoduché utesnenie a chemická odolnosť voči mäsovým šťavám.
Táto architektúra poskytuje odolnosť proti prepichnutiu až 8,5 N (ASTM F1306), čo ďaleko presahuje 2-3 N štandardných vákuových vreciek. Okrem toho proces koextrúzie eliminuje slabé miesta spojené s lamináciou lepidla (ktorá môže časom zlyhať alebo pod vplyvom vlhkosti). Pre aplikácie s kosťou poskytujú nylonové vrstvy tiež výnimočnú odolnosť proti prerezaniu – to znamená, že ak špička kosti prenikne vonkajšou vrstvou, vnútorný polyamid modifikovaný nárazom zastaví šírenie trhlín, čím zabráni úplnému pretrhnutiu.
Overenie v reálnom svete: Jahňací regálový procesor prešiel na 7-vrstvové koextrudované vrecká s celkovou hrúbkou 80 µm. Napriek ostrejším rebrovým kostiam ich mesačné nároky súvisiace s prepichnutím klesli zo 6,2 % na 0,4 %. Fólia tiež zlepšila opracovateľnosť na automatických vákuových zváračkách vďaka konzistentným klzným vlastnostiam.
5. Balenie Bone Guard: Fyzické a dizajnové stratégie
Aj ten najlepší film ťaží z komplementárnosti obal na ochranu kostí techniky. Ide o fyzikálne protiopatrenia, ktoré znižujú koncentráciu napätia predtým, ako sa dostane do materiálu vrecka.
Osvedčené metódy ochrany kostí
- Kostné štítové rukávy : Vopred narezané polyetylénové alebo penové návleky umiestnené cez ostré konce kostí (napr. špičky T-kostí). Znižuje bodový tlak rozložením zaťaženia na širšiu oblasť.
- Technika skladaného filmu : Dvojvrstvové skladanie materiálu vrecúška v miestach kontaktu s kosťou pri zaťažení – vytvára lokalizovanú výstuž.
- Rohové výstuhy : Vrecká s bočnými alebo spodnými klinmi umožňujú, aby sa kostné výčnelky usadili do záhybov, namiesto toho, aby sa tlačili priamo na plochý film.
- Kontúrovacie vákuové nástroje : Použitie vložiek vákuovej komory, ktoré podporujú tvar mäsa a bránia tomu, aby sa kosť tlačila na film počas evakuácie.
Údaje od spracovateľov hydiny s použitím chráničov kostí: 65% zníženie prepichnutia stehennej kosti, dokonca aj pri použití štandardných vákuových vakov. Pri kombinácii s vákuové vrecká s vysokým nárazom and koextrudovaný nylonový film miera prepichnutia klesla v dlhodobých testoch pod 0,1 %. Kľúčom je prispôsobenie ochranného materiálu fólii – mäkké penové návleky sa môžu prilepiť na tesniace oblasti, preto sú pre vysokorýchlostné linky preferované pevné polypropylénové kryty.
Pre maximálnu spoľahlivosť zvážte pri výbere metód ochrany kostí na základe typu mäsa nasledujúcu rozhodovaciu maticu:
| Mäsový výrobok | Ostrosť kostí | Odporúčaný strážca | Požiadavka na film |
|---|---|---|---|
| Bravčová kotleta (od kosti) | Stredné (rezané pílou) | Rohové klinové vrecko | 3-vrstvový koextrudovaný nylon |
| Hovädzie T-bone | Vysoká (rozštiepená) | Kostný štít rukáv zosilnená zóna | 7-vrstvový vysoký náraz |
| Regál na jahňacie | Extrémne (tenké rebro) | Dvojvrstvové skladanie | 7-vrstvový s 10% pridaným modifikátorom nárazu |
| Kuracie stehno | Nízke, ale početné | Kontúrovacie vákuové nástroje | Štandardný koextrudovaný nylon |
6. Výkonnostné benchmarky: Vylepšenia založené na údajoch
Baliarne mäsa, ktoré upgradujú na špecializované systémy odolné proti prepichnutiu, hlásia merateľné ROI v priebehu niekoľkých mesiacov. Nižšie sú uvedené súhrnné ukazovatele výkonnosti z viacerých zariadení (anonymizované na základe prieskumov v odvetví).
- Zníženie rýchlosti punkcie : Z priemerných 5,2 % na 0,4 – 0,8 % po prechode na 7-vrstvový koextrudovaný film so stratégiou ochrany kostí.
- Zákazník vracia kvôli netesnostiam : Zníženie o 72 % v priebehu 12 týždňov.
- Účinnosť baliacej linky : O 15 % menej prestávok pri výmene a prebaľovaní tašiek.
- Predĺženie trvanlivosti produktu : Minimalizovaný prienik kyslíka – zadržiavanie vákua sa zlepšilo o 40 % v porovnaní so štandardnými vreckami.
- Spotreba materiálu : Tenšie fólie (70 µm oproti 120 µm konvenčné) dosahujú lepší výkon a znižujú spotrebu plastov o 40 % na balenie.
Jedna prípadová štúdia sledovala 250 000 vákuových balení bravčových plietok z kosti počas šiestich mesiacov. Kontrolná skupina (štandardný 100 um LDPE/PA laminát) mala 8 750 únikov (3,5 %). Testovaná skupina (80 um 7-vrstvový koextrudovaný ochranný film s vysokou bariérou z kosti na špičke femuru) mala len 625 únikov (0,25 %). Úspora nákladov na prepracovanie a návratnosť predstavovala 0,12 USD za balenie – čo je významné pri veľkých objemoch.
Je dôležité si to všimnúť koextrudovaný vákuový film s vysokou bariérou tiež poskytuje vynikajúcu prehľadnosť pri kontrole a lepšiu lepivosť za tepla, čo zabraňuje zlyhaniu tesnenia počas evakuácie. Tieto sekundárne výhody často prevažujú nad mierne vyššími materiálovými nákladmi.
7. Výber správneho vákuového vrecka pre vašu aplikáciu na mäso z kostí
Výber optimálneho baliaceho riešenia si vyžaduje vyváženie rizika prepichnutia, bariérových potrieb a kompatibility so strojmi. Použite túto príručku technického výberu.
Rozhodovací postup krok za krokom
Vývojový diagram vyššie pomáha systematicky znižovať riziko prepichnutia. Pre väčšinu aplikácií na kosti odporúčame začať so 7-vrstvovou koextrudovanou štruktúrou obsahujúcou aspoň 20 % nylonu vo vonkajších vrstvách a jadrom EVOH ako bariérou. Ak má váš výrobok extrémne ostré kosti (napr. kotlety z jahňacích rebier), spárujte pokročilú fóliu s pevným krytom kostného štítu. Pre mäkšie kosti (špičky kuracích krídel) môže stačiť 5-vrstvová koextrudovaná nylonová fólia, ale vždy ju overte skúšobnou výrobou s 10 000 baleniami.
8. Často kladené otázky o prevencii punkcie kostí
Otázka 1: Môže hrubší štandardný vákuový vak zabrániť prepichnutiu kostí, ako aj tenký koextrudovaný film?
Nie. Odolnosť proti prepichnutiu nezávisí len od hrúbky. 120 µm LDPE vrecko má nižšiu silu prepichnutia (približne 2,2 N) ako 70 µm 7-vrstvový koextrudovaný nylonový film (7,5-8,5 N). Vrstvená štruktúra s modifikátormi nárazu a orientovaným nylonom poskytuje vynikajúci rozptyl energie. Hrubé monovrstvy sa často stávajú krehkými, najmä pri teplotách chladenia.
Otázka 2: Ako ovplyvňuje úroveň vákua riziko prepichnutia?
Vyššie vákuum (nižší absolútny tlak) zvyšuje napätie filmu proti kosti. Pri 99,9% vákuu je fólia pevne pritiahnutá na každý výstupok, čím sa zväčšuje bodové napätie. Na zníženie prepichnutia používajú niektoré procesory cyklus „mäkkého vákua“ (95 – 97 %) pre extrémne ostré kosti v kombinácii s vreckami s vysokým nárazom. Najlepšou praxou je však použiť fóliu odolnú proti prepichnutiu, ktorá bez problémov zvládne plné vákuum.
Q3: Sú manžety na ochranu kostí kompatibilné s automatickými vrecovacími strojmi?
Áno, ale iba ak je materiál rukávov dostatočne tuhý, aby sa zabránilo zaseknutiu. Návleky z mäkkej peny sa môžu zachytiť o tesniace tyče; pevné polypropylénové alebo HDPE rukávy fungujú spoľahlivo. Niektorí dodávatelia strojov ponúkajú prídavné aplikátory, ktoré pred vrecovaním nasunú štíty na konce kostí. Pre vysokorýchlostné linky zvážte vrecká s integrovanými vystuženými zónami (náplasťové výstuže) namiesto samostatných rukávov.
Q4: Ovplyvňuje koextrudovaný nylonový film pevnosť tesnenia alebo kyslíkovú bariéru?
Správne navrhnutá koextrúzia v skutočnosti zlepšuje oboje. Nylon poskytuje mechanickú pevnosť, zatiaľ čo vnútorné tesniace vrstvy (ionomérne alebo LLDPE zmesi) zachovávajú pevné tesnenia odolné voči kontaminácii. EVOH jadro zabezpečuje rýchlosť prenosu kyslíka pod 0,5 cc/m²/deň. Uistite sa však, že tesniaca vrstva je kompatibilná s teplotným profilom vašej vákuovej zváračky; o konkrétnych odporúčaniach sa poraďte s dodávateľom fólie.
Otázka 5: Aké je typické zvýšenie nákladov pri prechode na vákuové vrecká s vysokým nárazom?
V prepočte na jednotku stoja 7-vrstvové koextrudované vrecká odolné proti prepichnutiu o 20 – 40 % viac ako štandardné vákuové vrecká. Ak však vezmeme do úvahy znížený odpad z produktov, nižšiu návratnosť a nižšiu prácu pri prepracovaní, čisté náklady sú často neutrálne alebo negatívne (úspory). Mnoho procesorov zaznamená plnú návratnosť investícií do 3 až 6 mesiacov len vďaka zníženiu úniku.
Q6: Môžem recyklovať koextrudované nylonové vákuové vrecká?
Viacvrstvové fólie sú náročné pre konvenčné recyklačné toky. Objavujú sa však pokročilé recyklačné technológie (delaminácia na báze rozpúšťadiel). V súčasnosti mnoho spracovateľov mäsa spolupracuje so špecializovanými recyklátormi, ktoré akceptujú zmiešané polyolefínové/nylonové fólie. Vždy skontrolujte miestne predpisy. Priemysel smeruje ku koextrúziám navrhnutým na recykláciu s kompatibilnými rodinami polymérov. $