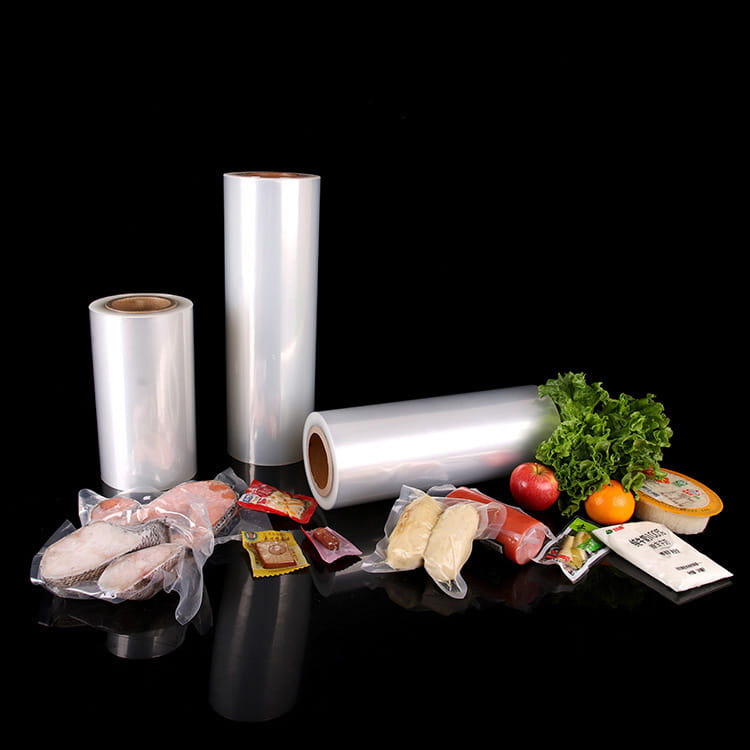


Technologický skok: Prečo viacvrstvový koextrudovaný film prekonáva jednovrstvové štruktúry
Obalový priemysel bol za posledné tri desaťročia svedkom zásadnej transformácie, ktorá bola poháňaná posunom od jednovrstvovej extrudovanej fólie k sofistikovanej viacvrstvový koextrudovaný film architektúry. Tento vývoj nie je len prírastkový; predstavuje úplné prehodnotenie toho, ako možno bariérové vlastnosti, mechanickú pevnosť a tesniaci výkon integrovať do jedinej konštrukcie. Tradičné jednovrstvové fólie nútili inžinierov robiť kompromisy medzi protichodnými požiadavkami, ako je tuhosť verzus húževnatosť alebo bariérový výkon verzus náklady. Technológia koextrúzie odstraňuje tieto kompromisy kombináciou odlišných polymérnych vrstiev, z ktorých každá je optimalizovaná pre špecifickú funkciu.
Moderné koextrudované viacvrstvové fólie bežne zahŕňajú päť, sedem, deväť alebo dokonca jedenásť vrstiev, pričom niektoré pokročilé linky produkujú až 15 vrstiev. Každá vrstva prispieva jedinečným spôsobom: vonkajšia vrstva poskytuje tepelnú odolnosť a lesk, jadrová vrstva prispieva k mechanickému objemu a tenké vnútorné vrstvy môžu dosiahnuť takmer nulovú priepustnosť pre plyny a vlhkosť. Podľa priemyselných údajov za posledných päť rokov používajú konvertory koextrúzia majú zníženú spotrebu materiálu v priemere o 18-25% a zároveň zlepšujú výkon kyslíkovej bariéry o viac ako 300% v porovnaní s ekvivalentnými jednovrstvovými štruktúrami. Toto dramatické zvýšenie účinnosti vysvetľuje, prečo sa koextrúzia stala predvoleným štandardom pre náročné flexibilné obalové aplikácie.
Technické rozdelenie: Ako plastová koextrúzia umožňuje prispôsobenú distribúciu bariérovej vrstvy
Vo svojom jadre koextrúzia plastov Zahŕňa súčasné vytláčanie viacerých prúdov roztaveného polyméru cez jedinú matricu, kde sa spájajú a spájajú bez samostatných adhezívnych krokov. Kritická výzva spočíva v dosiahnutí presnosti distribúcia bariérovej vrstvy cez web. Dokonca aj mikroskopické odchýlky v hrúbke vrstvy môžu vytvoriť slabé miesta, ktoré ohrozia celkový výkon bariéry. Pokročilá technológia koexového filmu to rieši prostredníctvom troch kľúčových podsystémov: návrh podávacieho bloku, optimalizácia geometrie matrice a meranie hrúbky v reálnom čase.
Vývoj Feedblock: Od jednoduchých A/B/A po komplexné usporiadanie vrstiev
Skoré napájacie bloky produkovali základné trojvrstvové štruktúry. Dnešné systémy využívajú multiplikačnú technológiu na rozdelenie a rekombináciu polymérnych tokov, čím sa generuje exponenciálne viac vrstiev. 9-vrstvový podávací blok môže dosiahnuť rovnomernosť vrstvy v rozmedzí /- 3 % po šírke pásu, čím sa zaisťujú konzistentné bariérové vlastnosti aj pri vysokých výstupných rýchlostiach.
Technológia matrice pre fúkanú a liatu koextrúziu
Obaja koextrúzia vyfukovanej fólie a linky na ploché tlakové liatie zaznamenali veľké inovácie. Špirálové matrice s tŕňom pre vyfukovanú fóliu teraz obsahujú nezávislé zóny regulácie teploty pre každú vrstvu, čo zabraňuje premiešaniu a zachováva odlišné rozhrania. Výsledok je taký koextrudovaný film štruktúry môžu teraz spoľahlivo obsahovať EVOH, polyamid alebo kyselinu polyglykolovú (PGA) ako ultratenké bariérové vrstvy, niekedy len 2-4% celkovej hrúbky, ale poskytujú viac ako 90% kyslíkovej ochrany.
Porovnávacia analýza: Koextrúzia fúkaného filmu vs. technológia odlievaného filmu
Pochopenie rozdielu medzi fúkaným a odlievaným viacvrstvová koextrúzia metódy sú nevyhnutné pre výber správneho procesu. Zatiaľ čo obaja produkujú koextrudované viacvrstvové fólie ich schopnosti sa výrazne líšia, pokiaľ ide o usporiadanie vrstiev, toleranciu hrúbky a ekonomiku výstupu.
| Parameter | Koextrúzia fúkanej fólie | Koextrúzia liateho filmu |
|---|---|---|
| Typický počet vrstiev | 3 až 11 vrstiev | 3 až 9 vrstiev (vyššie možné) |
| Jednotnosť vrstiev | /- 5 % na webe | /- 2% (vyššia pre tenké bariéry) |
| Distribúcia bariérovej vrstvy | Môže sa líšiť na okrajoch (efekt krku) | Výnimočná uniformita |
| Rýchlosť výroby | 80-150 m/min | 150-300 m/min |
| Orientácia filmu | Biaxiálne (vyvážená pevnosť) | Orientovaný v smere stroja |
Pre väčšinu požiadaviek na flexibilné balenie distribúcia bariérovej vrstvy a čírosť, koextrúzia odlievania poskytuje vynikajúce optické vlastnosti a kontrolu hrúbky. Koextrúzia vyfukovaných fólií však zostáva dominantná pre aplikácie vyžadujúce vysokú pevnosť proti roztrhnutiu, ako sú napríklad vrecia pre veľké zaťaženie alebo stojace vrecká s náročnými požiadavkami na skúšku pádom. Mnoho stredných až veľkých konvertorov prevádzkuje obe linky, pričom používa odlievanie pre vysokorýchlostné bariérové fólie a fúkané pre štrukturálnu pevnosť.
Kontrola kvality a jednotnosť vrstiev pri výrobe koextrudovaných fólií
Jedna z najtrvalejších technických výziev v filmová technológia koex udržiava konzistentnú hrúbku vrstvy po celej šírke matrice a počas dlhých výrobných sérií. Dokonca aj malé odchýlky v teplote taveniny alebo viskozitných pomeroch medzi polymérmi môžu spôsobiť prasknutie vrstvy alebo zapuzdrenie, kde jedna vrstva úplne zmizne. Moderné linky využívajú niekoľko protiopatrení.
- Inline sledovanie hrúbky pomocou blízkych infračervených (NIR) senzorov alebo kapacitných meračov, ktoré merajú príspevok každej vrstvy v reálnom čase.
- Automatické nastavenie medzery matrice pomocou tepelne rozťažných skrutiek, ktoré reagujú na spätnú väzbu, čím sa celková hrúbka udrží pod 2 %.
- Prispôsobenie viskozity taveniny algoritmy, ktoré upravujú rýchlosť skrutky a teplotné profily na udržanie stabilných medzivrstvových rozhraní.
- Systémy redukcie okrajov ktoré orezávajú nerovné okraje a recyklujú ich späť do základnej vrstvy, čím znižujú odpad až o 12 %.
Údaje z terénu z veľkoobjemových baliacich liniek naznačujú, že správna implementácia týchto kontrol zvyšuje výťažnosť prvého prechodu z 82 % na 96 %, čím sa dramaticky znižujú náklady na šrot. Okrem toho umožňuje použitie tenších bariérových vrstiev až do 1,5 mikrónu pre EVOH bez rizika tvorby dier. Táto presnosť otvorila dvere pre viacvrstvový koextrudovaný film konštrukcie, ktoré sú zároveň vysokovýkonné a materiálne efektívne.
Štatistiky odvetvia: Prevodníky využívajúce systémy riadenia vrstiev v reálnom čase hlásia zníženie sťažností zákazníkov súvisiacich s poruchou bariéry o viac ako 65 % v porovnaní s metódami manuálneho nastavenia. Posun smerom k riadeniu s uzavretou slučkou sa teraz považuje za minimálny štandard pre akúkoľvek serióznu operáciu koextrúzie.
Udržateľnosť a redukcia materiálu: Úloha filmovej technológie Coex
Na rozdiel od skorých predpokladov, že viacvrstvové fólie komplikujú recykláciu, koextrúzia plastov sa vyvinul na podporu cieľov obehového hospodárstva. Kľúčovou inováciou je vývoj kompatibilných materiálových systémov, kde všetky vrstvy zdieľajú spoločný základný polymér (napr. celopolyetylénové alebo celopolypropylénové štruktúry). To umožňuje celé koextrudovaný film na opätovné spracovanie ako jeden materiálový tok bez delaminácie.
Nedávne pokroky zahŕňajú:
- Znížený počet vrstiev s funkčnými prechodmi: Namiesto 11 samostatných vrstiev nové koexové technológie využívajú gradientové rozhrania, ktoré stále poskytujú bariérový výkon, ale zjednodušujú triedenie materiálu.
- Začlenenie obsahu recyklovaného spotrebiteľom (PCR). do základných vrstiev, často až do 30 % PCR bez straty mechanickej integrity, za predpokladu, že PCR je z kompatibilných filmových zdrojov.
- Znižovanie úspechov: Typické stojace vrecko, ktoré predtým vyžadovalo 120-mikrónovú monovrstvu, teraz funguje s 85-mikrónovou viacvrstvový koextrudovaný film , čo predstavuje 29 % zníženie spotreby plastov na báze fosílií na tisíc vreciek.
Hodnotenia životného cyklu (LCA) publikované v časopisoch o obalovom priemysle dôsledne ukazujú, že flexibilné obaly na báze koextrúzie majú nižšiu uhlíkovú stopu ako tuhé alternatívy alebo lamináty na báze fólie, a to predovšetkým vďaka nižšej hmotnosti a nižšej prepravnej energii. Ako technológie chemickej recyklácie dozrievajú, očakáva sa, že aj zložité multimateriálové koexové filmy dosiahnu regeneráciu v uzavretej slučke.
Future Horizons: Smart Coextrusion a Industry 4.0 Integration
Ďalšia generácia koextrudované viacvrstvové fólie budú formované troma zbližujúcimi sa trendmi: inteligentné riadenie procesov, bariéry vytvorené nanotechnológiou a mandáty určené na recykláciu. Vytlačovacie linky, ktoré sa už nasadzujú v popredných zariadeniach, obsahujú modely umelej inteligencie (AI), ktoré predpovedajú zmeny viskozity skôr, ako spôsobia defekty, a prednastavujú teploty v celom podávacom bloku v priebehu milisekúnd.
okrem toho koextrúzia vyfukovanej fólie ťaží z nových konštrukcií lisovníc, ktoré umožňujú rýchle zmeny receptúry bez čistenia celých systémov, čím sa znižuje odpad pri výmene až o 40 %. Táto flexibilita umožňuje kratšie výrobné série, ktoré zodpovedajú modelom zásob just-in-time, čím sa znižuje skladovanie a zastarané zásoby.
Pokiaľ ide o výkon bariéry, výskumníci testujú reaktívne nanovrstvy, ktoré samy liečia mikrodefekty, čo potenciálne eliminuje potrebu hrubých bariérových častí. V kombinácii s technológiami digitálnej tlače, budúcnosť extrudovaný film linky budú vyrábať vlastné štruktúry pre špecifické produkty, ponúkajúce variabilné bariérové zóny v rámci tej istej rolky. Táto úroveň prispôsobenia, ktorá je nemožná pri jednovrstvovej alebo adhezívnej laminácii, stavia koextrúziu ako platformu pre udržateľné, vysokovýkonné obaly na ďalšie desaťročie.
Často kladené otázky (FAQ)
Q1: Aký je maximálny počet vrstiev dosiahnuteľný pri komerčnom koextrúzii pre flexibilné obaly?
Štandardné komerčné linky sa zvyčajne pohybujú od 5 do 11 vrstiev, pričom špecializované laboratórne alebo špičkové výrobné linky dosahujú až 15 vrstiev. Nad 11 vrstvami sa zložitosť konštrukcie lisovnice a násobenie podávacích blokov exponenciálne zvyšuje, ale pre väčšinu aplikácií 9 až 11 vrstiev poskytuje optimálnu rovnováhu medzi výkonom a prevádzkyschopnosťou.
Otázka 2: Ako sa líši distribúcia bariérovej vrstvy medzi fúkanou a liatou koextrúziou?
Liate koextrúzia ponúka vynikajúcu rovnomernosť vrstvy, často dosahuje /-2% variácie naprieč sieťovinou, čo je rozhodujúce pre ultratenké bariérové vrstvy, ako je EVOH s hrúbkou 2-4 mikrónov. Koextrúzia vyfukovaním môže zaznamenať miestne odchýlky hrúbky v dôsledku nestability bublín a efektov hrdla, zvyčajne /-5 % alebo viac. Pre aplikácie s vysokou bariérou, ako sú potraviny citlivé na kyslík, sa uprednostňuje koextrúzia odlievania.
Otázka 3: Môžu byť koextrudované viacvrstvové fólie recyklované v štandardných tokoch na recykláciu plastov?
Áno, ak sú navrhnuté ako monomateriálové štruktúry (napr. celo-PE alebo celo-PP) s kompatibilnými spojovacími vrstvami. Mnoho koexových fólií má teraz certifikáty recyklovateľnosti. Fólie obsahujúce nekompatibilné bariéry ako EVOH alebo PA však vyžadujú špecializované recyklačné linky alebo pokročilú chemickú recykláciu. Priemysel smeruje k usmerneniam určeným na recykláciu, aby sa tento proces zjednodušil.
Otázka 4: Aký je typický rozdiel v nákladoch medzi výrobou jednovrstvového a viacvrstvového koextrudovaného filmu?
Počiatočná kapitálová investícia do viacvrstvových koextrúznych liniek je o 40-70 % vyššia ako do jednovrstvových extrudérov. Prevádzkové náklady však môžu byť o 15 – 25 % nižšie na štvorcový meter výkonu vďaka zníženej spotrebe materiálu (tenšia celková hrúbka) a eliminácii samostatných krokov laminácie. Návratnosť investícií sa zvyčajne dosiahne v priebehu 12 až 24 mesiacov pre aplikácie so stredným až veľkým objemom.
Otázka 5: Ako plastová koextrúzia zvláda pridávanie recyklovaného obsahu bez ohrozenia bariérových vrstiev?
Recyklovaný obsah (PCR) je umiestnený výlučne v nekritických vrstvách jadra, zatiaľ čo panenská bariérová vrstva zostáva na vonkajšej strane tesnení alebo v ich blízkosti. To bráni kontaminantom v PCR vytvárať dierky cez bariéru. Moderné konštrukcie feedblock tiež umožňujú filtráciu taveniny PCR predtým, ako sa pripojí k bariérovým prúdom, čím sa zaistia čisté rozhrania.