

Úvod: Skryté riziko v balení potravín
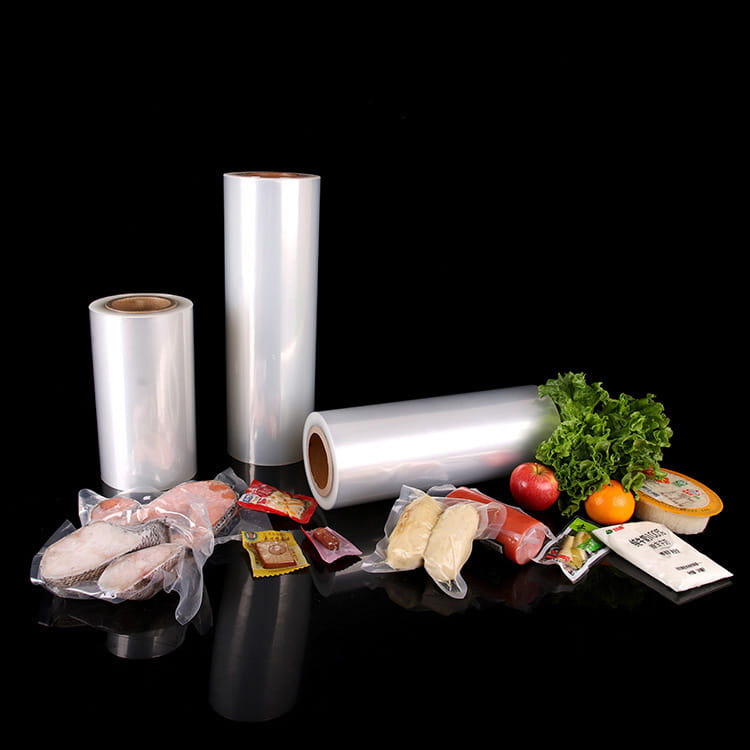
Balenie potravín nie je len o zachovaní čerstvosti a poskytovaní vizuálnej príťažlivosti. Pod povrchom môže výrobný proces priehľadných flexibilných fólií predstavovať chemické riziká, ktaleboé migrujú do potravín. Po desaťročia bola laminácia pomocou lepidiel na báze rozpúšťadiel priemyselným štandardom výroby Priehľadná koextrudovaná plastová baliaca fólia štruktúry, ale nedávny pokrok v technológii koextrúzie ponúka zásadne bezpečnejší prístup. Tento článok porovnáva koextrúziu a lamináciu so zameraním na to, prečo sa číre filmy bez rozpúšťadiel stávajú preferovanou voľbou pre aplikácie prichádzajúce do styku s potravinami.
S rastúcou regulačnou kontrolou materiálov prichádzajúcich do styku s potravinami (napr. rámcové nariadenie EÚ (ES) 1935/2004, US FDA 21 CFR) a rastúcim dopytom spotrebiteľov po obaloch s čistým štítkom je pochopenie technických rozdielov medzi týmito dvoma výrobnými cestami pre obalových inžinierov a majiteľov značiek nevyhnutné. Budeme skúmať mechanické vlastnosti, výkon bariéry, optickú čistotu a čo je najdôležitejšie - chemickú bezpečnosť.
Čo je koextrúzia? Stavebné fólie bez lepidiel
Koextrúzia je jednostupňový proces, pri ktorom sa viaceré polymérne taveniny kombinujú cez podávací blok alebo viacnásobnú matricu, aby sa vytvoril jeden viacvrstvový film. Na rozdiel od laminácie, ktorá spája vopred vyrobené vrstvy pomocou lepidiel, koextrúzia vytvára molekulárne väzby medzi susednými vrstvami, keď sa ochladzujú. To eliminuje potrebu akéhokoľvek lepidla na báze rozpúšťadla alebo vody.
Kľúčové vlastnosti koextrudovaných čírych fólií
- Počet vrstiev: Typicky 3 až 11 vrstiev, pričom každá plní špecifickú funkciu (tmel, bariéra, štrukturálna podpora).
- Mechanizmus väzby: Tepelná fúzia – polymérne reťazce sa prepletajú cez rozhranie bez ďalších chemikálií.
- Zvyšok rozpúšťadla: nula. Žiadne lepidlá znamenajú žiadne zvyškové rozpúšťadlá, izokyanáty alebo amíny.
- Optická čistota: Dá sa dosiahnuť fúkaná fólia s vysokou čistotou or liata koextrudovaná plastová fólia s hodnotami zákalu pod 5 %.
Moderné koextrúzne linky pre krištáľovo čistá fólia na balenie potravín na udržanie jednotnej teploty taveniny a hrúbky vrstvy použite pokročilé konštrukcie skrutiek. Typická 7-vrstvová viacvrstvová priehľadná bariérová fólia môže kombinovať EVOH pre kyslíkovú bariéru, spojovacie vrstvy pre priľnavosť a mLLDPE pre utesnenie – to všetko bez jedinej kvapky lepidla.
Laminovanie: Problém závislosti na lepidle
Laminácia (tiež nazývaná suchá laminácia alebo laminácia na báze rozpúšťadla) zahŕňa oddelenú výrobu dvoch alebo viacerých monovrstvových alebo koextrudovaných fólií a ich následné spojenie pomocou lepidla aplikovaného pomocou systému valcov. Lepidlo sa typicky rozpustí v organických rozpúšťadlách, ako je etylacetát, MEK alebo toluén, ktoré sa neskôr odparia v sušiacich tuneloch.
Kde dochádza ku kontaminácii
- Neúplné odparenie: Aj pri optimálnom sušení môžu stopy zvyškov rozpúšťadiel (parts per million) zostať zachytené medzi vrstvami.
- Migrácia lepidla: Oligoméry s nízkou molekulovou hmotnosťou z polyuretánových lepidiel môžu migrovať cez vrstvu tmelu do potravín, najmä s tučnými alebo kyslými potravinami.
- Prenos pachov: Zvyškové rozpúšťadlá, ako je etylacetát, vytvárajú zistiteľné pachy v citlivých produktoch, ako je čokoláda alebo káva.
Nezávislé testovanie (údaje z európskej štúdie z roku 2022 na 150 vzorkách flexibilných obalov) zistilo, že laminované fólie na báze rozpúšťadiel mali priemernú hladinu zvyškového rozpúšťadla 8,7 mg/m², zatiaľ čo koextrudované fólie nevykazovali žiadnu. Dokonca aj lepidlá bez rozpúšťadiel (100 % pevných látok) používané pri laminácii prinášajú monomérne zvyšky, ktoré nie sú regulované tak prísne ako rozpúšťadlá, ale stále predstavujú potenciálne riziká migrácie.
Pre priehľadná flexibilná baliaca fólia laminácia tiež vytvára potenciálny bod delaminácie, ak lepidlo časom degraduje alebo v podmienkach retorty. Naproti tomu koextrúzia je odolná voči delaminácii, pretože vrstvy sú spojené na molekulárnej úrovni.
Prečo záleží bez rozpúšťadiel: Zdravotné a regulačné faktory
Zvyšky rozpúšťadiel nie sú len otázkou kvality – sú právnou a zdravotnou zodpovednosťou. Regulačné orgány na celom svete stanovili prísne migračné limity pre rozpúšťadlá v materiáloch prichádzajúcich do styku s potravinami. Napríklad nariadenie EÚ o plastoch (EÚ) č. 10/2011 špecifikuje špecifické migračné limity (SML) pre mnohé rozpúšťadlá, ale presadzovanie je náročné, pretože rozpúšťadlá sa do finálnej fólie nepridávajú zámerne – sú to pomocné látky, ktoré by sa mali odstrániť.
Porovnávacia bezpečnostná tabuľka: Koextrúzia vs. laminácia
| Parameter | Koextrúzia (bez rozpúšťadiel) | Laminácia na báze rozpúšťadla |
|---|---|---|
| Reziduálne rozpúšťadlá | Žiadne (0 mg/m²) | Typicky 5-15 mg/m² |
| Riziko migrácie lepidla | Žiadne (žiadne lepidlá) | Možné primárne aromatické amíny, izokyanáty |
| Delaminácia za tepla | Veľmi nízka (koextrudovaná väzba) | Stredná až vysoká |
| Tolerancia hrúbky vrstvy | ±5% typické | ±10% kvôli variabilite lepidla |
| Optický zákal (pre 50µm priehľadný film) | 2-4% | 4-8% (lepiaca vrstva pridáva zákal) |
| Kyslíková bariéra (pre EVOH) | Vynikajúce (koextrudované spojovacie vrstvy zachovávajú kryštalinitu EVOH) | Dobré, ale lepidlo môže časom degradovať bariéru |
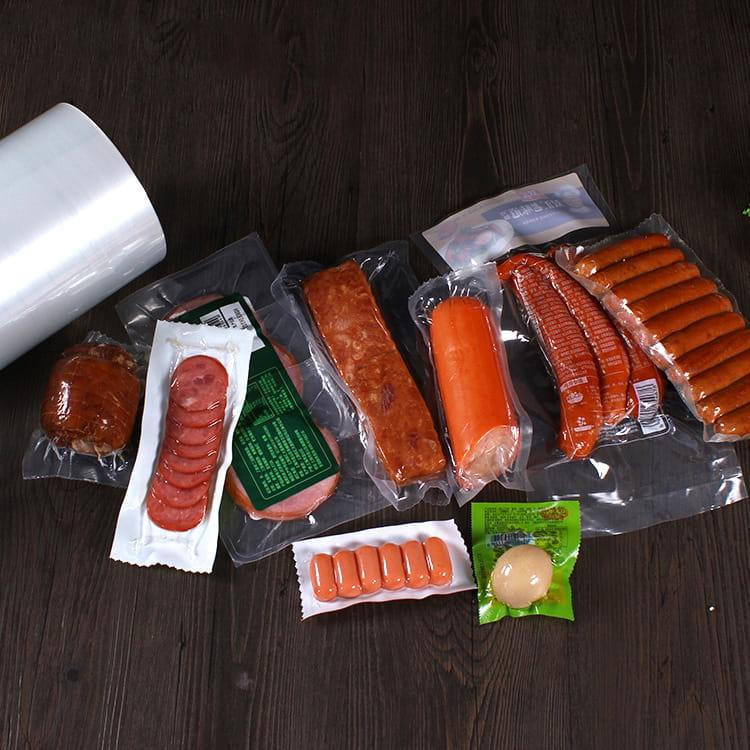
Pre applications like fresh meat, cheese, or ready meals, a priehľadná viacvrstvová baliaca fólia vyrobený koextrúziou ponúka najbezpečnejší profil. Hlavné reťazce reštaurácií s rýchlym občerstvením začali prechádzať na koextrudované vrecká na omáčky a dresingy po zistení zvyškov rozpúšťadiel v laminovaných alternatívach.
Schéma procesu: Koextrúzia vs. laminovacia linka
Nasledujúci SVG ilustruje zásadný rozdiel vo výrobných krokoch. Koextrúzia kombinuje taveniny v jednej matrici, zatiaľ čo laminácia vyžaduje samostatnú výrobu filmu, nanášanie lepidla, sušenie a lepenie – každý krok predstavuje príležitosť na kontamináciu.
Optická a mechanická prevaha koextrudovaných fólií
Okrem bezpečnosti ponúka koextrúzia funkčné výhody rozhodujúce pre balenie potravín. Vyfukovaná fólia s vysokou čistotou vyrobený koextrúziou dosahuje výnimočnú transparentnosť, pretože žiadna lepiaca vrstva nerozptyľuje svetlo. Typické hodnoty zákalu pre 60 µm koextrudovanú priehľadnú fóliu na báze PE sú 2-3% v porovnaní s 5-7% pre ekvivalentnú laminovanú štruktúru s polyuretánovým lepidlom. Pre liata koextrudovaná plastová fólia , zákal môže dosahovať len 1,5 %, vďaka čomu je ideálny pre obaly na prémiové cukrovinky a pekárne, kde viditeľnosť produktu riadi rozhodnutia o kúpe.
Mechanická integrita pod stresom
Koextrudované filmy vykazujú vynikajúcu medzivrstvovú adhéziu, pretože polymérne reťazce zo susedných vrstiev interdifundujú. Toto je obzvlášť dôležité pre koextrudovaná PE fólia transparentná používa sa vo vertikálnych aplikáciách form-fill-seal (VFFS). Laminované fólie naopak riskujú delamináciu na zváracích čeľustiach alebo pri pádových skúškach. Štúdia z roku 2021 porovnávajúca 1 000 vreciek VFFS na mrazenú zeleninu zistila, že koextrudované štruktúry mali 0 % mieru delaminácie po 6 mesiacoch skladovania pri -20 °C, zatiaľ čo lamináty na báze rozpúšťadla vykazovali 2,4 % mieru delaminácie v dôsledku krehnutia lepidla.
Pre modified atmosphere packaging (MAP), a viacvrstvová priehľadná bariérová fólia použitie koextrudovaného EVOH poskytuje konzistentné rýchlosti prenosu kyslíka (OTR) už od 0,5 cm3/m2/deň pri 23 °C/50 % relatívnej vlhkosti. Laminácia môže spôsobiť variabilitu OTR, pretože vrstva lepidla pôsobí ako dodatočná bariéra, ale nerovnomerná hrúbka povlaku vytvára mikrokanály pre prestup plynu.
Údaje o výkonnosti v reálnom svete: Koextrúzia vs. laminácia
Aby sme kvantifikovali rozdiely, analyzovali sme výrobné údaje zo stredne veľkých konvertorov flexibilných obalov (anonymizované priemyselné benchmarky). Nižšie uvedená tabuľka sumarizuje priemerné ukazovatele kvality v 50 výrobných sériách priehľadných bariérových fólií na balenie suchých potravín (hrúbka 80 µm, cieľová hodnota OTR < 2 cm3/m²/deň).
| Metrické | Koextrudovaný film | Laminovaný film (na báze rozpúšťadla) |
|---|---|---|
| Priemerný zákal (%) | 2.8 | 6.2 |
| Celkové zvyškové rozpúšťadlá (mg/m²) | 0 | 11.3 |
| Variácia hrúbky vrstvy (CV %) | 4.2 | 9.7 |
| Pevnosť v odlupovaní (N/15 mm) po retorte (121 °C, 30 minút) | 4.8 | 2.1 (degradácia lepidla) |
| Variabilita rýchlosti prenosu kyslíka (SD 10 vzoriek) | 0.18 | 0.52 |
| Detekcia zápachu (senzorický panel, 7 dní po konverzii) | žiadne | Zistené v 14 % vzoriek |
Tieto čísla ukazujú, že koextrúzia nielenže eliminuje riziká rozpúšťadiel, ale poskytuje aj konzistentnejšie optické a bariérové vlastnosti. Pre krištáľovo čistá fólia na balenie potravín určené na priamy kontakt s výrobkami s vysokým obsahom tuku (napr. syr, orechy), rozhodujúcou výhodou je absencia adhezívnych oligomérov, ktoré by mohli migrovať do lipidov.
Ako vybrať správnu koextrudovanú priehľadnú fóliu pre vašu aplikáciu
Pri výbere a priehľadná koextrudovaná plastová baliaca fólia berte do úvahy nasledujúce technické parametre:
- Štruktúra vrstiev : 3-vrstvový (tesniaci tmel/zábrana) pre suchý tovar; 5 alebo 7 vrstiev pre vysokobariérové alebo asymetrické požiadavky na vlastnosti.
- Vrstva tmelu : mLLDPE alebo VLDPE pre nízkoteplotné tesnenie; EVA pre vyššiu lepivosť za tepla; PLA pre kompostovateľné možnosti.
- Bariérová vrstva : EVOH (pre kyslík) alebo polyamid (pre odolnosť proti prepichnutiu plus mierna bariéra).
- Optická trieda : Protiblokovacie a sklzové prísady špecifikujte len vo vonkajších vrstvách, aby ste sa vyhli zákalu. Pre fúkaná fólia s vysokou čistotou , použite nemigračný klzný prostriedok, ako je erukamid v množstve ≤ 500 ppm.
- Rozloženie hrúbky : Vyžiadajte si profily hrúbky CD; dobre vyladená liata koextrudovaná šnúra môže dosiahnuť toleranciu ±3 %.
Pre frozen food applications, coextruded films maintain flexibility at -40°C without adhesive cracking — a limitation of many laminated structures. For products requiring retort sterilization (e.g., pet food pouches), a coextruded structure with polypropylene sealant and EVOH barrier withstands 121°C without delamination, whereas laminated pouches often require expensive solventless adhesives rated for retort.
Často kladené otázky
Q1: Je koextrudovaný film vždy drahší ako laminovaný film?
Nie nevyhnutne. V prípade jednoduchých 3-vrstvových štruktúr môže byť koextrúzia nákladovo konkurencieschopná vďaka nižšiemu plytvaniu surovinami a bez nákupu lepidla. V prípade 7-vrstvových fólií s vysokou bariérou môže mať koextrúzia vyššie počiatočné náklady na matricu, ale eliminuje systémy regenerácie rozpúšťadiel a jednotky na nanášanie lepidla, čo často vedie k porovnateľným alebo nižším celkovým nákladom na meter štvorcový v mierke nad 5 miliónov m²/rok.
Q2: Môžu koextrudované fólie dosiahnuť rovnaké bariérové vlastnosti ako laminované?
áno. Koextrúzia môže produkovať filmy s rýchlosťou prenosu kyslíka pod 0,1 cm3/m²/deň pomocou 7-vrstvových štruktúr na báze EVOH. V skutočnosti koextrúzia často dosahuje konzistentnejšiu bariéru, pretože neexistuje žiadna adhezívna vrstva, ktorá by mohla pôsobiť ako heterogénna permeačná cesta. Pre bariéru proti vodnej pare sú koextrudované HDPE alebo PP vrstvy rovnako účinné ako lepené alternatívy.
Q3: Sú všetky koextrudované filmy bez rozpúšťadiel?
Absolútne. Koextrúzia nepoužíva žiadne lepidlá, základné nátery ani rozpúšťadlá. Jedinými komponentmi sú termoplastické živice a povolené prísady (antioxidanty, stabilizátory, klzné činidlá), ktoré sú zmiešané v tavenine. Vďaka tomu je koextrúzia vo svojej podstate v súlade s predpismi EÚ a FDA o zvyškoch rozpúšťadiel.
Q4: Aké typy obalov potravín najviac profitujú z koextrudovaných čírych fólií?
Akékoľvek použitie, kde je chemická migrácia kritická: vrecká na detskú výživu, vrecká na organické produkty, obaly na syry, produkty lekárskej výživy a akékoľvek potraviny s vysokým obsahom tuku (keďže lipofilné rozpúšťadlá a adhezívne monoméry prednostne migrujú na tuky). Mrazené potraviny a vrecká, ktoré možno použiť v retorte, tiež profitujú z odolnosti proti delaminácii pri koextrúzii.
Otázka 5: Ako môžem overiť, či je fólia skutočne koextrudovaná a nie laminovaná?
Preskúmajte prierez pod mikroskopom po zafarbení oxidom osmičelým (pre spojovacie vrstvy na báze polyéteru) alebo pomocou FTIR mikroskopie. Koextrudované vrstvy vykazujú súvislé, zúžené rozhrania, zatiaľ čo laminované fólie majú zreteľnú, často nerovnomernú priľnavú líniu. Ďalší rýchly test: tepelne prilepte fóliu k sebe pri teplote 140 °C a odlúpnite – koextrudované fólie budú vykazovať kohéznu poruchu vo vrstve tesniacej hmoty, zatiaľ čo lamináty sa môžu delaminovať na rozhraní lepidla.
Záver: Prechod na koextrúziu bez rozpúšťadiel je nevyhnutný
Predpisy sa celosvetovo sprísňujú. EÚ zvažuje zníženie špecifických migračných limitov pre bežné rozpúšťadlá, ako je etylacetát, z 5 mg/kg na 1 mg/kg. Spotrebiteľské testovacie služby uvádzajú, že tvrdenia „bez obsahu rozpúšťadiel“ sú pre obaly rovnako dôležité ako „bez obsahu BPA“. Pre výrobcov priehľadná flexibilná baliaca fólia , prechod na koextrúziu nie je len vylepšenie bezpečnosti – je to konkurenčná nevyhnutnosť.
Koextrúzia prináša priehľadná viacvrstvová baliaca fólia s nulovým rizikom chemickej migrácie, vynikajúcou optickou čistotou, konzistentnou bariérou a robustnou mechanickou integritou. Zatiaľ čo kapitálová investícia do linky s viacerými extrudérmi je vyššia ako do laminátora, prevádzkové úspory z eliminácie lepidiel, rozpúšťadiel a energie na sušenie, plus eliminácia rizík dodržiavania predpisov, poskytujú pre výrobcov so stredným objemom výroby presvedčivú návratnosť investícií do 2 až 3 rokov.
Pre brand owners seeking to market “clean label” or “no chemical contact” packaged foods, specifying a priehľadná koextrudovaná plastová baliaca fólia je najdôveryhodnejší a overiteľný prístup. Keďže priemysel smeruje k modelom obehovej ekonomiky, koextrudované štruktúry kompatibilné s monovrstvou sa tiež ľahšie recyklujú ako lamináty zo zmiešaných materiálov. Budúcnosť bezpečných, priehľadných obalov potravín je koextrudovaná a bez rozpúšťadiel.