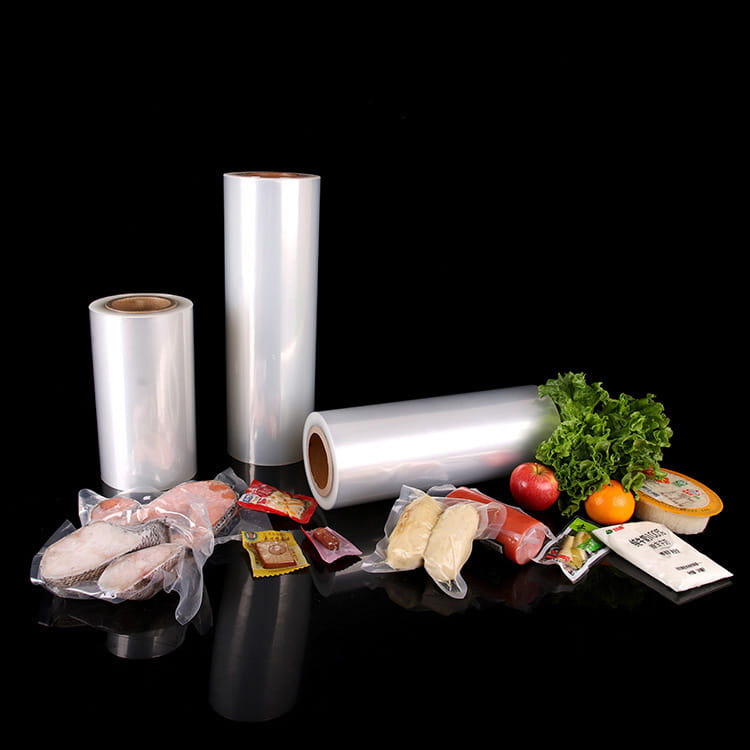


Teplota, ako primárny faktor v procese zloženia, priamo určuje stav tavenia fóliového materiálu, čo zase ovplyvňuje efekt spojenia. Laminačné tlačové fólie sú zvyčajne zložené z viacerých vrstiev fólií z rôznych materiálov, ako je polyester (PET), polyetylén (PE), polypropylén (PP) atď., pričom každá z nich má jedinečný rozsah teplôt tavenia. Preto pri kompozitnom procese musí byť teplota ohrevu presne nastavená podľa charakteristík použitých materiálov, aby sa dosiahol najlepší stav spojenia.
Riziko nadmernej teploty: Keď je teplota zahrievania príliš vysoká, materiál filmu môže degradovať, čo môže mať za následok pretrhnutie molekulárneho reťazca a zníženie výkonu. Táto degradácia nielenže oslabuje mechanickú pevnosť materiálu, ale môže tiež produkovať nepríjemný zápach, ktorý ovplyvňuje zmyslový zážitok z produktu. Vážnejšie, rýchle topenie pri vysokej teplote môže viesť k nerovnomernej distribúcii materiálov na spojovacom rozhraní, vytváraniu lokálnych horúcich miest, čo ďalej ovplyvňuje rovnomernosť a plochosť kompozitného filmu.
Problém príliš nízkej teploty: Naopak, ak je teplota zahrievania príliš nízka, filmový materiál nemôže dosiahnuť úplne roztavený stav a lepiaci efekt sa prirodzene výrazne zníži. Medzi materiálmi sú medzery, ktoré nie sú úplne roztavené, a pevnosť spoja je nedostatočná, čo je náchylné na delamináciu pri následnom spracovaní alebo použití. Navyše, nízkoteplotné lepenie môže tiež zanechávať bubliny, čo ovplyvňuje estetiku a tesniaci výkon kompozitného filmu.
Tlak, ako ďalší kľúčový parameter v kompozitnom procese, určuje kontaktnú plochu a tesnosť medzi fóliami. Vhodný tlak môže podporiť vzájomnú penetráciu medzi roztavenými materiálmi a vytvoriť silné spojovacie rozhranie; naopak, nedostatočný alebo nadmerný tlak bude mať nepriaznivý vplyv na kvalitu kompozitného filmu.
Vplyv nedostatočného tlaku: Počas procesu zloženia, ak je aplikovaný tlak nedostatočný, laminovacie tlačové fólie nemusia byť schopné vytvoriť tesný kontakt, čo má za následok medzery vo spojovacom rozhraní. Tieto medzery sa po ochladení a stuhnutí stanú bublinami, čo ovplyvňuje nielen kvalitu vzhľadu kompozitného filmu, ale môže sa stať aj kanálmi pre prenikanie vlhkosti, kyslíka atď., čím sa znižujú bariérové vlastnosti produktu. Okrem toho sa bubliny môžu stať bodmi koncentrácie napätia, ktoré ovplyvňujú mechanickú pevnosť kompozitného filmu.
Skryté nebezpečenstvo nadmerného tlaku: Na druhej strane môže nadmerný tlak spôsobiť poškodenie materiálu fólie. Pri vysokom tlaku sa môže laminovacia tlačová fólia zdeformovať alebo dokonca prasknúť, najmä ak je materiál tenký alebo má nízku pevnosť. Okrem toho nadmerný tlak môže tiež spôsobiť nadmerné vytláčanie materiálu na spojovacom rozhraní, čo vytvára "efekt vytláčania" a ovplyvňuje rovnomernosť hrúbky a celkovú plochosť kompozitného filmu.
Vzhľadom na dôležitosť teploty a tlaku v procese laminácie sa spôsob dosiahnutia ich presnej kontroly stal kľúčom k zlepšeniu kvality kompozitných potlačených fólií. To si vyžaduje, aby výrobcovia mali nielen hlboké znalosti v oblasti materiálovej vedy, ale aby ovládali aj pokročilé technológie procesov a skúsenosti s prevádzkou zariadení.
Inteligentný systém regulácie teploty: Moderné laminovacie zariadenie je vo všeobecnosti vybavené inteligentným systémom regulácie teploty, ktorý dokáže monitorovať a automaticky upravovať teplotu ohrevu v reálnom čase, aby sa zabezpečilo, že teplota počas procesu laminácie je stabilná a spĺňa prednastavené požiadavky. Tieto systémy zvyčajne používajú PID (proporcionálne-integrálne-diferenciálne) riadiace algoritmy, ktoré dokážu rýchlo reagovať na kolísanie teploty a dosiahnuť presnú reguláciu teploty.
Mechanizmus snímania tlaku a spätnej väzby: Vo valcovej časti laminovacieho zariadenia sú zvyčajne inštalované vysoko presné tlakové snímače na monitorovanie tlaku aplikovaného na fóliu v reálnom čase. Tieto snímače sú pripojené k riadiacemu systému a môžu automaticky nastaviť medzeru medzi valcami alebo použiť dodatočný tlak podľa prednastavenej hodnoty tlaku, aby sa zabezpečilo, že fólie dosiahnu stav najlepšieho tesného kontaktu.
Optimalizácia procesov a experimentálne overovanie: Okrem spoliehania sa na pokročilé zariadenia a technológie sú optimalizácia procesov a experimentálne overovanie tiež dôležitými prostriedkami na dosiahnutie presnej kontroly. Výrobcovia by mali určiť najlepšiu kombináciu parametrov teploty a tlaku pomocou experimentov založených na charakteristikách použitých materiálov a požiadavkách cieľových produktov. Tento proces môže vyžadovať viacero iterácií a úprav, kým sa nedosiahne ideálny efekt laminácie.
Monitorovanie kvality a neustále zlepšovanie: Počas procesu laminovania je tiež kľúčové zaviesť prísne monitorovanie kvality a stratégie neustáleho zlepšovania. Výrobcovia by mali pravidelne odoberať vzorky a testovať kompozitný film, aby zhodnotili jeho pevnosť priľnavosti, rovnomernosť hrúbky, rovinnosť a ďalšie ukazovatele. Po zistení problému s kvalitou by sa mala okamžite zistiť príčina a mali by sa prijať nápravné opatrenia na zabezpečenie stability a spoľahlivosti výrobného procesu.