

1. Definovanie typov polyetylénových fólií: LDPE, LLDPE a HDPE
Polyetylénové (PE) fólie dominujú flexibilným obalom vďaka ich všestrannosti, chemickej odolnosti a nákladovej efektívnosti. Priemyselné aplikácie sa opierajú o tri hlavné podskupiny: ldpe film (polyetylén s nízkou hustotou), lldpe film (lineárny polyetylén s nízkou hustotou), a hdpe film (vysokohustotný polyetylén). Každý z nich ponúka odlišné mechanické a optické vlastnosti určené rozvetvením polymérneho reťazca a kryštalinitou. Pochopenie týchto rozdielov je základom výrobcovia polyetylénových fólií pri technických riešeniach pre balenie potravín, poľnohospodárske kryty alebo vysokovýkonné priemyselné vložky.
LDPE sa vyznačuje vysokou flexibilitou, čistotou a rázovou pevnosťou. LLDPE poskytuje vynikajúcu pevnosť v ťahu a odolnosť proti prepichnutiu vďaka svojej lineárnej štruktúre s krátkymi vetvami. HDPE vykazuje vysokú kryštalinitu, ponúka tuhosť, bariérové vlastnosti a vynikajúcu chemickú odolnosť. Nižšie uvedená tabuľka sumarizuje kľúčové technické parametre, na ktoré sa bežne odkazuje pri linkách vyfukovaných fólií a procesoch nanášania vytlačovaním.
| Nehnuteľnosť | LDPE fólia | LLDPE film | HDPE fólia |
|---|---|---|---|
| Hustota (g/cm³) | 0,917 – 0,930 | 0,915 – 0,925 | 0,941 – 0,965 |
| Pevnosť v ťahu (MD, MPa) | 10 – 20 | 25 – 45 | 25 – 40 |
| Predĺženie pri pretrhnutí (%) | 400 – 650 | 500 – 800 | 200 – 500 |
| Rýchlosť prenosu vodnej pary (WVTR, g/(m²·deň)) | 6 – 15 | 5 – 12 | 2 – 6 |
| Optická čistota | Vysoká | Stredne vysoké | Málo nepriehľadné |
| Typické aplikácie | Zmršťovacia fólia, ľahké obaly, sáčky | Strečový obal, vrecia na veľké zaťaženie, vložky | Potraviny, tašky na tričká, priemyselné plachty |
V modernej výrobe, miešanie LDPE a LLDPE optimalizuje spracovateľnosť pri zachovaní húževnatosti. Pre aplikácie s vysokou pevnosťou, výrobcovia hdpe filmov často používajú koextrúziu liateho alebo vyfukovaného filmu na spojenie tuhosti HDPE s tesniacimi vrstvami. Tieto profily vlastností priamo ovplyvňujú dizajn matrice, účinnosť chladenia a napätie vinutia kotúč polyetylénovej fólie výrobné linky.
2. Extrúzia vyfukovanej fólie: jadrová technológia pre rúrkové fólie
Vytláčanie vyfukovaných fólií zostáva najrozšírenejšou technikou výroby ldpe film , lldpe film a viacvrstvové koextrudované štruktúry. V tomto procese je roztavený polymér vytlačený nahor cez prstencovú matricu, nafúknutý vnútorným vzduchom za vzniku bubliny, ochladený vzduchovým prstencom a zrútený do plochého tvaru. kotúč polyetylénovej fólie zásob. Medzi kľúčové riadiace premenné patrí pomer nafukovania (BUR), výška čiary námrazy (FLH) a rýchlosť vzletu, ktoré spoločne určujú mechanickú orientáciu filmu a profil hrúbky.
Priemyselné údaje ukazujú, že BUR v rozsahu od 2:1 do 4:1 poskytuje vyvážené ťahové vlastnosti v smere MD/TD. Moderné línie fúkaného filmu Zahŕňa automatické riadenie profilu, IBC (vnútorné chladenie bublín) a gravimetrické dávkovanie na udržanie odchýlky meradla pod ±5 %. Typický riadok pre priemyselné polyetylénové rolky môžu vyprodukovať 250–500 kg/h pre jednovrstvový HDPE, zatiaľ čo viacvrstvové línie (3, 5 alebo 7 vrstiev) zvyšujú bariéru integráciou vrstiev PA alebo EVOH. Nižšie uvedená schéma znázorňuje základné komponenty systému vytláčania vyfukovanej fólie.
Pokročilé línie fúkaného filmu teraz integruje monitorovanie hrúbky v reálnom čase prostredníctvom kapacitných snímačov a automatického vyhrievania skrutiek, čo umožňuje poly fólie na mieru výroba s úzkymi toleranciami (±5–8 %). Tieto technické vylepšenia sú rozhodujúce pre priemyselné polyetylénové rolky ktoré vyžadujú konzistentnú plošnú šírku a znížený odpad materiálu.
3. Advanced Coextrusion: Engineering PA/PE Film a PA/PP Film Structures
Pre náročné bariérové aplikácie – ako je vákuové balenie, balenie v modifikovanej atmosfére (MAP) a chemická izolácia – sú jednovrstvové PE fólie nedostatočné. Inžinieri sa spoliehajú na viacvrstvovú koextrúziu kombinujúcu polyamid (PA) s polyolefínmi. Najmä pa/pe film a pa/pp film predstavujú pokročilé inžinierske štruktúry, ktoré premosťujú kyslíkovú bariéru (PA vrstva) s tesniacou schopnosťou a odolnosťou proti vlhkosti (PE alebo PP vrstvy). Takéto fólie poskytujú rýchlosť prenosu kyslíka (OTR) len 2–8 cm³/(m²·deň·atm) pri 23 °C a 50 % relatívnej vlhkosti v porovnaní s > 2000 cm³ pre štaardný PE.
V typickej 5-vrstvovej koextrúznej konfigurácii (PA/tie/PE/kravata/PA alebo symetrický PA/PE) prispieva PA jadro k odolnosti proti prepichnutiu, zachovaniu arómy a mechanickej pevnosti. Pre aplikácie tvarovania za tepla, pa/pp film poskytuje vyššiu tepelnú odolnosť (bod topenia >160°C) v porovnaní so štruktúrami na báze PE, vďaka čomu je ideálny pre retortové vrecká alebo obaly plnené za tepla. Údaje z priemyselných skúšok ukazujú, že koextrudovaná PA/PE fólia znižuje mieru zlyhania balenia o 40 % v segmentoch mrazených potravín vďaka zvýšenej odolnosti voči ohybovým trhlinám.
Kľúčové výhody PA/PE a PA/PP koextrúzie
- Zlepšenie kyslíkovej bariéry až o 98 % oproti jednovrstvovému PE.
- Vynikajúca tepelná tvarovateľnosť pre hlbokoťažné podnosy (pomer ťahu ≥6 mm).
- Zvýšená chemická odolnosť voči olejom, tukom a rozpúšťadlám.
- Kompatibilita s vysokorýchlostnými linkami form-fill-seal.
Vedenie výrobcovia polyetylénových fólií prijať viacvrstvové fúkané alebo liate línie so špeciálnymi živicami pre spojovaciu vrstvu, aby sa zabezpečila priľnavosť medzi vrstvami > 4 N/15 mm. Výsledok je odolný kotúč polyetylénovej fólie zásoby, ktoré spĺňajú prísne predpisy pre styk s potravinami a priemyselné normy, ako je EN 13678.
Obrázok: Výroba viacvrstvového polyetylénového kotúča – príklad priemyselnej koextrúzie pre bariérové fólie.
4. Technické parametre pre polystyrénové fólie a priemyselné kotúče
Výroba poly fólie na mieru a priemyselné polyetylénové rolky vyžaduje presnú kontrolu nad šírkou, hrúbkou, priemerom jadra a mechanickými vlastnosťami. Typické kotúč polyetylénovej fólie rozmery sa pohybujú od 500 mm do 3000 mm na šírku, s vonkajším priemerom kotúča do 1000 mm (vnútorný priemer jadra 76 mm alebo 152 mm). Pre vysokovýkonné priemyselné kryty alebo stavebné parozábrany sa vyrába HDPE fólia hrúbky 100–300 µm s UV stabilizátormi a protišmykovou povrchovou úpravou.
Rozhodujúcim parametrom pri extrúzii vyfukovanej fólie pre zákazkové fólie je plošná šírka, ktorá priamo koreluje s obvodom bubliny a napätím navíjača. Okrem toho nasledujúca tabuľka uvádza typické špecifikácie pre lldpe film a ldpe film priemyselné rolky:
| Parameter | Vlastná LDPE fólia | Priemyselné rolky LLDPE | Hrubé kotúče HDPE |
|---|---|---|---|
| Rozsah hrúbky (µm) | 25 – 250 | 40 – 200 | 80 – 350 |
| Maximálna šírka rolky (mm) | 2800 | 3000 | 2500 |
| Pevnosť v ťahu (MD, MPa) | 15-22 | 35–50 | 28-45 |
| Nárazová sila (Dart drop, g) | 150 – 350 | 350 – 800 | 200 – 500 |
| Aditívne možnosti | Protišmykové, protiblokovacie, UV | Antistatické, protišmykové | UV, sadze |
Pre poly fólie na mieru Výrobcovia upravujú konštrukciu závitovky extrudéra (závorové závitovky s miešacími sekciami) a medzeru matrice (0,8–2,5 mm), aby sa zachovala rovnomernosť hrúbky. Vysokorýchlostné navíjačky s reguláciou napätia v uzavretej slučke eliminujú teleskopické pohyby a zaisťujú konzistentnú tvrdosť kotúča, ktorá je nevyhnutná pre následné procesy spracovania, ako je výroba vriec alebo laminácia.
5. Kľúčové aplikácie využívajúce kotúče polyetylénovej fólie v rôznych odvetviach
Prispôsobivosť ldpe film , lldpe film a coextruded structures translates into a wide spectrum of applications. Each market demands specific mechanical, optical, and barrier profiles:
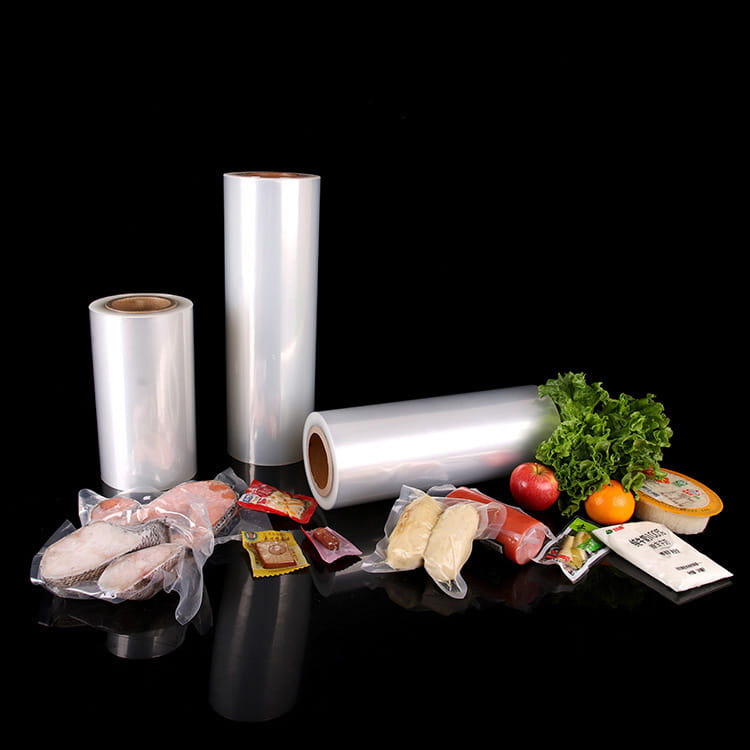
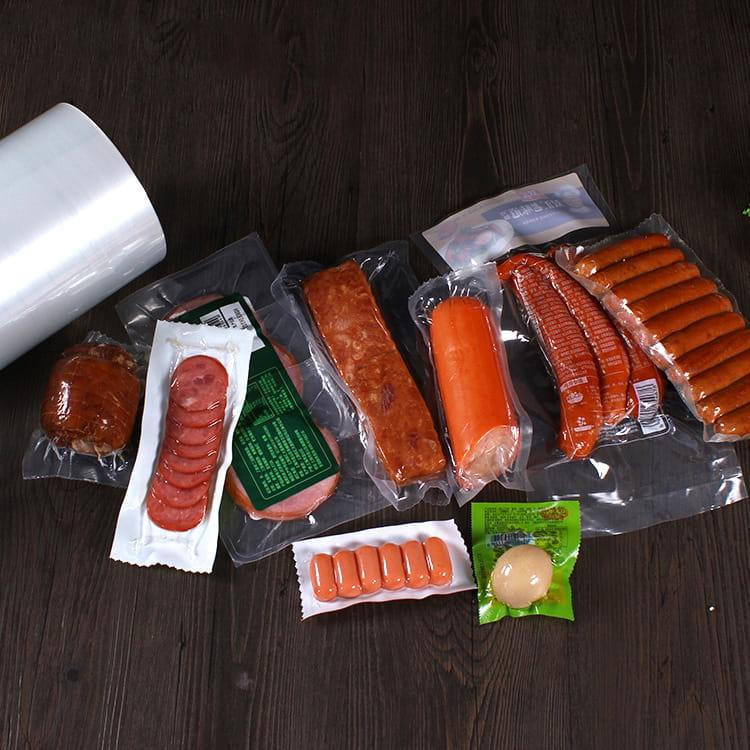
- Balenie potravín: Zmršťovacie fólie na báze LDPE pre misky na hydinu, strečový kryt LLDPE na balenie paliet a pa/pe film na konzervovanie syrov alebo mäsa (predĺženie trvanlivosti zo 7 na 21 dní).
- Poľnohospodárske filmy: UV-stabilizovaný LDPE na kryty skleníkov (životnosť 12–24 mesiacov) a silážne stretch fólie s použitím viacvrstvového LLDPE/kravaty/EVOH na zníženie prenikania kyslíka o 90 %.
- Ťažké priemyselné vrecia: Koextrudované HDPE/LLDPE fólie s hrúbkou 120–180 µm, dosahujúce odolnosť proti vrchnému zaťaženiu > 400 N pre stavebné materiály alebo chemické prášky.
- Medicína a hygiena: Priedušné fólie vyrobené pridaním uhličitanu vápenatého ako plniva do PE, následným natiahnutím za vzniku mikropórov; používa sa v chirurgických rúškach a ochranných krytoch.
Trhové analýzy ukazujú, že globálny dopyt po priemyselné polyetylénové rolky rastie o 4,2 % ročne, vďaka baleniu a automatizácii elektronického obchodu. Výrobcovia polyetylénových fólií investujte do liniek vyfukovaných fólií s oscilačným odťahom, aby ste zmenšili meracie pásy a zaručili kvalitu kotúča, ktorá spĺňa normy ASTM D2103.
6. Kontrola kvality a výber materiálu pre výrobcov filmov
Konzistentná produkcia vysokého výkonu kotúč polyetylénovej fólie inventár sa spolieha na prísne protokoly kvality. Výrobcovia polyetylénových fólií využívajú laboratórne testovanie indexu toku taveniny (MFI), počtu gélov a optických vlastností. Pre línie fúkaného filmu , online monitorovacie systémy sledujú hrúbku prostredníctvom kapacitných alebo beta meracích snímačov a poskytujú automatickej matrici spätnú väzbu v uzavretej slučke. Skúšanie ťahom podľa ASTM D882 je povinné pre zákazkové objednávky vyžadujúce špecifické predĺženie (napr. > 600 % pre stretch fóliu).
Výber materiálu zahŕňa výber medzi Ziegler-Nattovou alebo metalocénom katalyzovaným LLDPE – ten druhý poskytuje užšiu distribúciu molekulovej hmotnosti a lepšiu čírosť. Pre vysoký výkon poly fólie na mieru Rekultivačné pomery musia byť kontrolované (<20 % postindustriálneho odpadu), aby sa zabránilo degradácii gélov. Okrem toho elektrostatické prichytenie a korónová úprava (38–44 dyn/cm) zaisťujú tlač a pevnosť väzby laminácie. V tabuľke nižšie sú uvedené bežné testy kvality a akceptačné kritériá:
| Testovací parameter | Metóda | Typická špecifikácia (LDPE/LLDPE) |
|---|---|---|
| Variácia hrúbky | ASTM D374 | ±5 % nominálnej hodnoty |
| Pevnosť v ťahu (MD) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LLDPE) |
| Elmendorfova slza (MD) | ASTM D1922 | 150 – 400 g |
| COF (film-to-film) | ASTM D1894 | 0,2 – 0,4 |
Pokročilé manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring priemyselné polyetylénové rolky vykonávať v chladnom sklade (-20 °C) alebo v prostredí s vysokou teplotou (60 °C).
Často kladené otázky (FAQ)
Otázka 1: Aký je hlavný rozdiel medzi fóliou LDPE a fóliou LLDPE pri vytláčaní?
LDPE má vyššiu pevnosť taveniny a ľahšie sa spracováva línie fúkaného filmu , ktorá ponúka lepšiu čistotu a lesk. LLDPE poskytuje vynikajúcu pevnosť v ťahu, prepichnutiu a roztrhnutiu, ale vyžaduje vyšší výkon motora kvôli vyššej viskozite. Zmesi LDPE/LLDPE sú bežné na vyváženie spracovateľnosti s mechanickou húževnatosťou.
Q2: Ako sa porovnáva PA / PE fólia s PA / PP fóliou na balenie potravín?
pa/pe film ponúka vynikajúcu tesnosť a bariéru proti vlhkosti pri nízkych nákladoch, vhodný pre aplikácie za studena/zmrazené. pa/pp film odoláva vyšším teplotám (retorta až do 121°C) a poskytuje vynikajúcu chemickú odolnosť, ideálne pre hotové jedlá a horúce plnené obaly.
Q3: Je možné recyklovať vlastnú polypropylénu po priemyselnom použití?
Áno, väčšina polyetylénových priemyselných kotúčov je recyklovateľná prostredníctvom mechanických recyklačných tokov. Avšak koextrúzie viacerých materiálov (PA/PE) vyžadujú separáciu alebo kompatibilizátory. Mnoho výrobcov ponúka programy spätného odberu pre postindustriálny odpad na výrobu recyklovaných peliet pre vrstvy, ktoré neprichádzajú do styku s potravinami.
Q4: Aké sú typické rozsahy hrúbok pre HDPE fóliu v náročných aplikáciách?
Pre construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. Výrobcovia hdpe filmov často upravujú hustotu prísadami, aby sa dosiahla špecifická tuhosť a odolnosť proti roztrhnutiu.
Otázka 5: Ako môžem zabezpečiť konzistentnú jednotnosť meradla v kotúči s polyetylénovou fóliou?
Udržujte stabilnú teplotu taveniny, používajte automatické riadenie zápustky so skenovaním hrúbky a optimalizujte prúdenie chladiaceho vzduchu okolo bubliny. Moderné línie fúkaného filmu vybavené IBC (vnútorné chladenie bublín) môže znížiť odchýlku meradla na ±3–5 %.