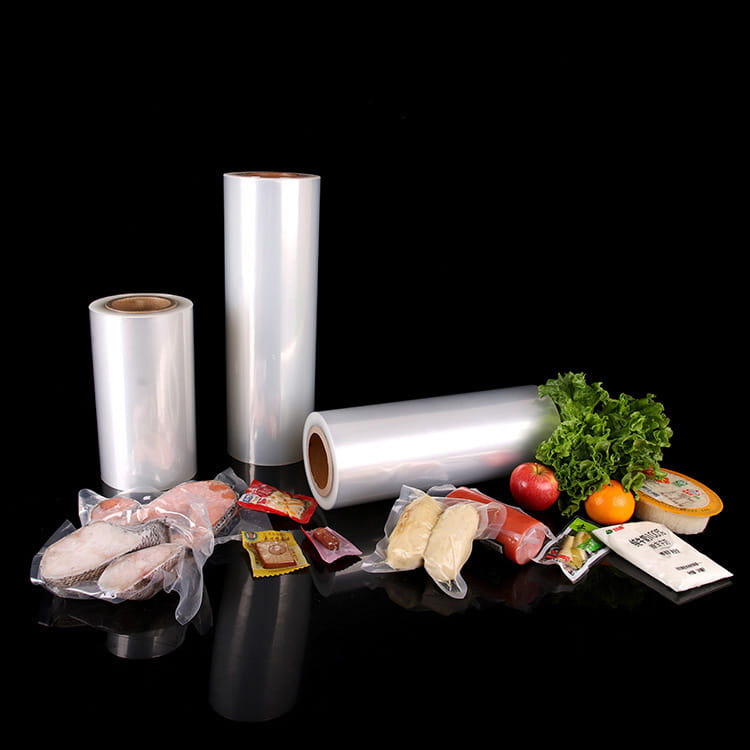


Pochopenie PA/PE koextrudovaných rúrkových fólií v modernom balení
Obalový priemysel prešiel za posledné dve desaťročia výraznou transformáciou. Ako sa požiadavky na produkty vyvíjajú, výrobcovia sa čoraz viac obracajú na pokročilé filmové technológie, aby splnili prísne požiadavky na skladovateľnosť, ochranu produktu a udržateľnosť. Spomedzi týchto inovácií sa koextrudované rúrkové fólie PA/PE ukázali ako základná technológia pre prémiové obalové aplikácie.
Tradičné jednovrstvové alebo dvojvrstvové fólie slúžili svojmu účelu primerane po celé desaťročia, ale moderné dodávateľské reťazce vyžadujú sofistikovanejšie riešenia. Vzostup elektronického obchodu, rozšírené distribučné siete a očakávania spotrebiteľov na kvalitu produktov vytvorili potrebu pre fólie, ktoré ponúkajú vynikajúce bariérové vlastnosti, mechanickú pevnosť a všestrannosť. Toto je miesto koextrudovaná valcová fólia technológia sa odlišuje od konvenčných prístupov.
Táto komplexná príručka skúma štrukturálne, výkonové a praktické rozdiely medzi PA/PE koextrudovanými fóliami a ich konvenčnými náprotivkami. Pochopením týchto rozdielov môžu odborníci na balenie prijímať informované rozhodnutia, ktoré vyvažujú požiadavky na výkon a náklady.
Štrukturálne zloženie: Základ výkonu
Konvenčné rúrkové fólie: Jednovrstvové a dvojvrstvové systémy
Bežné rúrkové fólie typicky využívajú priamu vrstvovú architektúru. Základná jednovrstvová fólia pozostáva z polyetylénu (PE) alebo polypropylénu (PP), ktorý poskytuje základné bariérové vlastnosti a mechanickú pevnosť. Pokročilejšie konvenčné systémy majú dve vrstvy, ktoré často kombinujú rôzne triedy polymérov, aby sa vyrovnali náklady a výkon.
Výrobný proces konvenčných fólií je relatívne jednoduchý: jediný prúd živice preteká cez prstencovú matricu, vytvára bublinu a vytvára súvislú rúrkovú štruktúru. Táto jednoduchosť sa premieta do nižších investičných nákladov na vybavenie a jednoduchej kontroly výroby, vďaka čomu sú konvenčné fólie ekonomicky atraktívne pre veľkoobjemové aplikácie, kde požiadavky na bariéry zostávajú mierne.
Koextrudované systémy: Viacvrstvové presné inžinierstvo
Viacvrstvový koextrudovaný film technológia zásadne mení spôsob kombinovania materiálov. Namiesto jediného prúdu polyméru súčasné vytláčanie tlačí viacero prúdov živice cez oddelené kanály v tej istej matrici. Tieto prúdy sa pri výstupe zbiehajú a molekulárne spájajú, čím vytvárajú jednotný film s presne kontrolovanou hrúbkou vrstiev a zložením.
Typická konfigurácia koextrudovaného PA/PE môže obsahovať tri až päť rôznych vrstiev, z ktorých každá je vybraná na špecifické funkčné účely. Napríklad vnútorná spojovacia vrstva podporuje adhéziu medzi štrukturálnymi vrstvami, bariérové vrstvy pre kyslík znižujú rýchlosť permeácie a vonkajšie tesniace vrstvy poskytujú mechanickú ochranu a povrchové vlastnosti optimalizované pre operácie sekundárneho spracovania.
Mechanické vlastnosti a štrukturálna integrita
Pevnosť v ťahu a predĺženie
Viacvrstvová architektúra koextrudovaných fólií vo svojej podstate zvyšuje mechanický výkon. Kombinácia rôznych polymérov s komplementárnymi vlastnosťami vytvára kompozitnú štruktúru, kde každá vrstva posilňuje slabiny ostatných.
Bežné jednovrstvové PE fólie typicky vykazujú pevnosť v ťahu v smere stroja (MD) 20-35 MPa. Koextrudované PA/PE systémy bežne dosahujú 28-45 MPa začlenením vysoko pevných PA bariérových vrstiev, ktoré významne prispievajú k celkovému modulu pružnosti pri zachovaní požadovaných charakteristík predĺženia.
Odolnosť proti prepichnutiu a roztrhnutiu
Odolnosť proti prepichnutiu – schopnosť vydržať ostré bodové zaťaženie bez pretrhnutia – oddeľuje prémiové fólie od bežných fólií. Bežné fólie vykazujú strednú hodnotu prepichnutia 2-4 kg/mm. Koextrudované štruktúry s optimalizovaným rozložením vrstiev a výberom materiálu dosahujú 4-7 kg/mm, čím poskytujú podstatne väčšiu ochranu pred poškodením ostrými hranami, drsnými povrchmi alebo scenármi nárazu bežnými v logistických prostrediach.
Šírenie slz sa tiež zlepšuje v koextrudovaných systémoch. Zavedenie odlišných vrstiev s rôznou silou roztrhnutia vytvára vzory rozloženia vnútorného napätia, ktoré zastavia šíriace sa trhliny predtým, ako prejdú cez celú hrúbku filmu. Tento jav je obzvlášť cenný pri vákuovo balených produktoch, kde by náhle dekompresné sily inak mohli spôsobiť katastrofálne zlyhanie.
Odolnosť voči nárazu a ohybu
Predĺžená skladovateľnosť a zložité dodávateľské reťazce vystavujú fólie opakovanému mechanickému namáhaniu – stláčaniu, ohýbaniu, teplotným cyklom. Bežné filmy akumulujú mikrotrhlinky a bielenie stresu, keď sa hromadí vnútorné napätie. Koextrudovaná architektúra PA/PE rozdeľuje tieto cyklické napätia na viacero vrstiev, čím sa dramaticky predlžuje čas iniciácie ohybových trhlín. Testovanie odhaľuje 5-10x zlepšenie odolnosti voči opakovanému stlačeniu predtým, ako sa objaví viditeľné poškodenie.
Spracovateľské schopnosti a flexibilita výroby
Výkon tepelného tesnenia
Tesniaca vrstva v koextrudovanej fólii môže byť vytvorená nezávisle od požiadaviek na bariéru. Konvenčné fólie sú kompromisom – výberom typov PE, ktoré vyrovnávajú bariérové vlastnosti a tesniace vlastnosti. Koextrudované systémy vyhradzujú vonkajšiu vrstvu špeciálne optimalizovanú pre výkon tesnenia pri zachovaní bariérovej funkcie cez vnútorné vrstvy.
Toto oddelenie umožňuje teploty zvaru o 10-15°C nižšie ako pri konvenčných fóliách pre ekvivalentnú pevnosť zvaru, čím sa znižuje tepelné namáhanie balených produktov a zlepšuje sa energetická účinnosť pri vysokorýchlostných operáciách formovania, plnenia a zvaru. Okrem toho sa výrazne zlepšuje konzistencia kvality tesnenia, pretože zloženie tesniacej vrstvy zostáva konštantné bez ohľadu na zmeny zloženia bariérovej vrstvy.
Priľnavosť atramentu a tlač
Priama tlač na fóliové obaly si vyžaduje vynikajúcu priľnavosť atramentu, ale materiály bariérovej vrstvy nie vždy prijmú atramenty ľahko. Koextrudované architektúry to riešia prostredníctvom špeciálnych vonkajších vrstiev s optimalizovanou povrchovou energiou a chemickou kompatibilitou pre tlačové farby. Bežné filmy často vyžadujú ošetrenie korónou alebo promótory adhézie; koextrudované systémy často fungujú adekvátne bez predbežnej úpravy.
Konverzia a sekundárne spracovanie
Operácie premeny – rezanie, tvorba vrecúšok, dierovanie – spôsobujú intenzívne lokalizované napätie. Koextrudované fólie vykazujú vynikajúcu rozmerovú stabilitu počas spracovania, čím vytvárajú konzistentnejšie rozmery vrecka a menej defektov. Viacvrstvová štruktúra absorbuje energiu z rezacích nástrojov efektívnejšie, čím sa znižuje delaminácia a štiepanie hrán bežné u bežných fólií.
Aplikačné domény a požiadavky na výkon
Balenie potravín
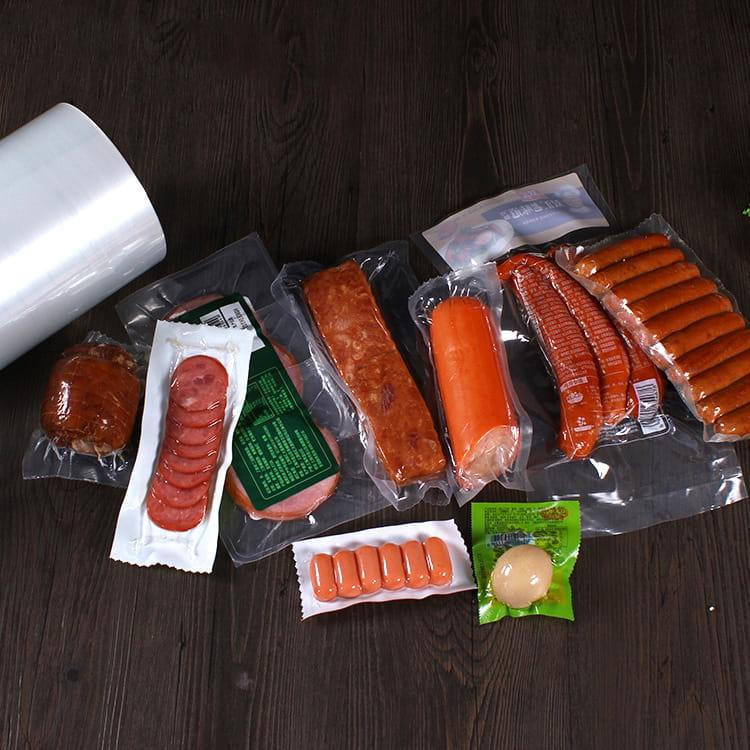
Balenie potravín predstavuje najväčší aplikačný sektor pre konvenčné aj koextrudované fólie. Rozdiel vo výkone sa však prejavuje pri prémiových produktoch. Koextrudované fólie vynikajú v aplikáciách vyžadujúcich predĺženú trvanlivosť: vákuovo balené konzervované mäso, aseptické balenie syrov, špeciálna káva a nutričné prášky, všetky ťažia zo zlepšených bariér proti kyslíku a vlhkosti.
Bežné fólie sú postačujúce pre produkty s kratšou skladovateľnosťou (2-4 týždne) v prostredí so stabilnou teplotou. Ale ako sa distribučné siete rozširujú a zložitosť dodávateľského reťazca narastá, dokonca aj komoditné potravinové produkty čoraz viac migrujú na koextrudované riešenia, aby sa znížilo riziko kazenia a náklady na dodržiavanie predpisov.
Farmaceutické a lekárske obaly
Farmaceutické aplikácie vyžadujú absolútnu bariérovú spoľahlivosť. Vniknutie vlhkosti môže spustiť chemickú degradáciu citlivých aktívnych látok; kyslík môže oxidovať vitamíny a citlivé zlúčeniny. Koextrudovaná fólia s vysokou bariérou poskytuje konzistentnosť a výkonnostné rozpätia, ktoré nariaďujú regulačné rámce a špecifikácie výrobcov. Nákladová prémia koextrudovaných fólií predstavuje zanedbateľné percento nákladov na hotový výrobok a zároveň poskytuje kritické zníženie rizika.
Balenie chemických a reaktívnych materiálov
Agresívne chemikálie, rozpúšťadlá a reaktívne zlúčeniny vyžadujú filmové materiály s výnimočnou chemickou odolnosťou v kombinácii s bariérovou funkciou. Koextrudované architektúry umožňujú začlenenie špecializovaných bariérových materiálov pri zachovaní nákladovo efektívnych vonkajších vrstiev. Napríklad bariérové vrstvy na báze EVOH poskytujú výnimočnú chemickú odolnosť, zatiaľ čo PE tesniace vrstvy zaisťujú spoľahlivú integritu obalu.
Priemyselné a poľnohospodárske aplikácie
Balenie osiva, ochrana hnojív a ochrana priemyselných produktov profitujú zo zvýšenej trvanlivosti koextrudovaných fólií a ich bariérových vlastností. Predĺžené vonkajšie skladovanie vystavuje fólie degradácii UV žiarením a vlhkosti prostredia. Koextrudované systémy s UV-stabilizovanými vonkajšími vrstvami a bariérami proti vlhkosti udržujú životaschopnosť produktu počas sezónnych skladovacích cyklov, kde konvenčné fólie môžu zlyhať.
Matica vhodnosti aplikácie
| Typ aplikácie | Čas použiteľnosti | Konvenčný film | Koextrudovaný film |
|---|---|---|---|
| Vákuovo balené mäso | 4-8 týždňov | Okrajové | Výborne |
| Práškové produkty | 12 mesiacov | Chudák | Výborne |
| Čerstvé produkty | 2-3 týždne | Dobre | Výborne |
| Farmaceutické prípravky | 24 mesiacov | Chudák | Nevyhnutné |
| Balenie komodít | 1-4 týždne | Adekvátne | Overkill |
Analýza nákladov a výnosov a ekonomické úvahy
Cena materiálu Premium
Koextrudované fólie majú v porovnaní s konvenčnými fóliami vyššiu cenu materiálu o 25-45% v závislosti od zloženia bariérovej vrstvy a hrúbky fólie. Pre výrobcov, ktorí sú zvyknutí na ceny komodít, táto prémia zaručuje starostlivé ekonomické opodstatnenie. Výpočet však ďaleko presahuje náklady na materiál.
Celkové náklady na vlastníctvo
Komplexná ekonomická analýza musí zohľadňovať viacero faktorov okrem nákladov na materiál:
- Znížené kazenie produktov a odpad vďaka predĺženej skladovateľnosti
- Vylepšená efektivita konverzie a znížená chybovosť
- Nižšia spotreba tepelnej energie počas tepelného zvárania
- Znížené stiahnutie produktov a zodpovednosť za kontamináciu alebo degradáciu
- Vylepšené vnímanie značky podporujúce prémiové ceny
- Súlad s predpismi a zjednodušenie dokumentácie
Break-Even Analysis
U mnohých výrobcov baleného tovaru nastáva bod ekonomického zvratu prekvapivo rýchlo. Predstavte si výrobcu občerstvenia, ktorý vyrába jeden milión vrecúšok mesačne. Zníženie odpadu o 2 % vďaka predĺženej skladovateľnosti vďaka vylepšenej bariérovej ochrane eliminuje 20 000 pokazených balení. Pri typickej hodnote hotového produktu 4 – 5 USD za vrecko sa toto zníženie odpadu rovná 80 000 – 100 000 USD mesačne – čo je oveľa viac ako bežné náklady na materiál vo výške 5 000 – 10 000 USD mesačne.
Podobne, rozšírený distribučný dosah umožnený vynikajúcou skladovateľnosťou môže odomknúť prémiové trhové kanály s vyššími maržami na jednotku. Prémiové umiestnenie na špecializovaných maloobchodných alebo medzinárodných trhoch si často vyžaduje 15-30% cenové prirážky, ktoré ľahko odôvodňujú investíciu do koextrudovanej fólie.
Hodnota zmiernenia rizika
Stiahnutie produktov predstavuje katastrofické finančné udalosti, ktoré presahujú rámec okamžitých nákladov na výmenu. Regulačné pokuty, náklady na súdne spory, poškodenie značky a strata podielu na trhu môžu presiahnuť 10 – 50 miliónov USD za veľké stiahnutie. Koextrudované fólie výrazne znižujú riziko stiahnutia z obehu prostredníctvom konzistentných výkonnostných marží bariér, ktoré odolávajú výrobnej variabilite a neistotám dodávateľského reťazca.
Úvahy o životnom prostredí a udržateľnosti
Materiálová efektívnosť a zníženie odpadu
Kontraintuitívne môžu koextrudované fólie poskytovať vynikajúce environmentálne vlastnosti napriek vyšším nákladom na materiál. Tým, že koextrudované fólie umožňujú predĺženú trvanlivosť, dramaticky znižujú potravinový odpad v rámci dodávateľských reťazcov. Údaje zo štúdií vplyvu na životné prostredie naznačujú, že predĺžená skladovateľnosť, ktorá znižuje množstvo odpadu len o 3-5%, zvyčajne prevažuje nad environmentálnym vplyvom dodatočného použitia materiálu v samotnej fólii.
Z hľadiska výroby dosahujú koextrudované procesy vyššiu mieru využitia materiálu. V porovnaní s konvenčnou výrobou sa vytvára menej orezaného a nekvalitného materiálu, čo zlepšuje celkovú efektivitu výroby a znižuje dopady na skládky.
Úvahy o konci životnosti
Viacvrstvové koextrudované fólie predstavujú výzvy pre mechanickú recykláciu v porovnaní s jednovrstvovými konvenčnými fóliami. Objavujúce sa technológie chemickej recyklácie navrhnuté špeciálne pre viacvrstvové štruktúry však ponúkajú cesty na obnovenie hodnoty polyméru aj z komplexných filmových architektúr. Okrem toho vynikajúca odolnosť koextrudovaných fólií znižuje frekvenciu výmeny obalov, čím sa predlžuje životnosť produktu.
Energia a emisie
Moderné koextrúzne zariadenia pracujú s porovnateľnou energetickou účinnosťou ako konvenčné extrúzne zariadenia. Zatiaľ čo náklady na prepravu materiálu sa mierne zvyšujú v dôsledku vyššej hustoty fólie, predĺžená skladovateľnosť produktu, ktorú umožňujú koextrudované fólie, často umožňuje konsolidovanú logistiku a zníženú frekvenciu prepravy, čo môže potenciálne kompenzovať environmentálne vplyvy súvisiace s materiálom.
Výber správneho typu filmu pre vašu aplikáciu
rozhodovací rámec
Výber medzi konvenčnými a koextrudovanými fóliami vyžaduje systematické hodnotenie viacerých faktorov. Zvážte nasledujúci rámec:
Kritické otázky
- Citlivosť produktu: Znehodnocuje sa váš produkt, keď je vystavený kyslíku, vlhkosti alebo svetlu? Citlivé produkty oprávňujú koextrudovanú investíciu.
- Požiadavky na trvanlivosť: Predĺženia po 8-12 týždňoch výrazne uprednostňujú koextrudované filmy. Aplikácie s krátkou dobou použiteľnosti nemusia odôvodňovať prémiu.
- Trvanie dodávateľského reťazca: Dlhšie dodávateľské reťazce (medzinárodná distribúcia, rozsiahly maloobchodný čas) profitujú z rozšírenej bariérovej ochrany.
- Teplotná stabilita: Výrobky vystavené extrémnym teplotám počas skladovania alebo prepravy profitujú z vynikajúcej mechanickej stability koextrudovaných fólií.
- Formát balíka: Vákuové balenie a aseptické spracovanie takmer vždy vyžadujú koextrudovaný výkon. Štandardné tlačivo-vyplňte-pečať nemusí.
- Regulačné požiadavky: Farmaceutické a medicínske aplikácie zvyčajne vyžadujú bariérový výkon, ktorý spoľahlivo poskytujú iba koextrudované fólie.
- Pozícia značky: Prémiové postavenie na trhu často ospravedlňuje – a dokonca vyžaduje – koextrudovaný filmový výkon ako súčasť hodnotovej ponuky.
Matica ekonomického odôvodnenia
Použite túto zjednodušenú maticu na posúdenie ekonomickej životaschopnosti koextrudovaných fólií pre vašu aplikáciu:
- Zelené svetlo (silne odôvodnené): Skladovateľnosť > 12 týždňov, hodnota produktu > 3 doláre za jednotku, dodávateľský reťazec > 6 týždňov, platné regulačné požiadavky alebo kritické postavenie prémiovej značky.
- Žlté svetlo (pozorne zvážte): Skladovateľnosť 6-12 týždňov, hodnota produktu 1-3 $ za jednotku, dodávateľský reťazec 2-6 týždňov, potenciálna kvalita alebo výhody zníženia odpadu.
- Červené svetlo (ťažko odôvodniteľné): Čas použiteľnosti <6 týždňov, komoditný produkt v hodnote < 1 USD, miestny dodávateľský reťazec <2 týždne, žiadny odpad alebo obavy o kvalitu.
Vznikajúce inovácie a budúce smery
Pokročilé bariérové technológie
Obalový priemysel pokračuje v rozvíjaní schopností koextrúzie. Objavujú sa nové bariérové materiály ponúkajúce rýchlosť prenosu kyslíka pod 0,5 cm3/m2/deň, čo umožňuje predĺženie skladovateľnosti na 24 mesiacov aj pri tradične náročných aplikáciách. Tieto materiály s ultra vysokou bariérou zvyčajne využívajú keramické nanočastice alebo špecializované EVOH formulácie, ktoré vytvárajú kľukaté dráhy pre molekuly plynu, ktoré sa blížia k teoretickým limitom bariéry.
Inovácie zamerané na udržateľnosť
Výrobcovia vyvíjajú koextrudované fólie s podielom recyklovaného obsahu 30-50% pri zachovaní rovnocenného výkonu s fóliami z pôvodného materiálu. Pokroky v oblasti mechanickej a chemickej recyklácie čoraz viac umožňujú prístupy obehového hospodárstva, kde je možné viacvrstvové štruktúry získať a prepracovať, a nie ich vyhodiť.
Funkčné prísady do vrstiev
Nové inovácie pridávajú koextrudovaným fóliám funkčné možnosti bez zvýšenia počtu vrstiev. Antimikrobiálne prísady, lapače oxidácie a zlúčeniny absorbujúce etylén môžu byť začlenené do vyhradených vrstiev, čím sa predĺži čerstvosť produktu a znížia sa mechanizmy kazenia, ktoré samotná kyslíková bariéra nedokáže vyriešiť.
Inteligentná integrácia balenia
Koextrudované filmové štruktúry poskytujú vynikajúce platformy na integráciu inteligentných obalových technológií – indikátory času a teploty, senzory priepustnosti plynu a indikátory čerstvosti. Vlastná konzistentnosť výkonu koextrudovaných fólií umožňuje spoľahlivú kalibráciu snímača a predvídateľnú reakciu na podmienky prostredia.
Často kladené otázky
Q1: Aká je primárna výhoda koextrudovaných fólií PA/PE oproti konvenčným fóliám?
Hlavnou výhodou je vynikajúci výkon bariéry. Koextrudované fólie PA/PE znižujú priepustnosť kyslíka o 50 – 80 % a priepustnosť vodných pár o 60 – 75 % v porovnaní s bežnými fóliami. Táto vylepšená bariéra výrazne predlžuje trvanlivosť produktu, znižuje kazenie a odpad a zároveň umožňuje prístup k prémiovým trhovým kanálom vyžadujúcim produkty s predĺženou skladovateľnosťou.
Q2: Sú koextrudované fólie recyklovateľné?
Mechanická recyklácia viacvrstvových koextrudovaných filmov predstavuje výzvy, pretože zmiešané polymérne vrstvy komplikujú spracovanie v konvenčných recyklačných tokoch. Nové technológie chemickej recyklácie určené pre viacvrstvové fólie však umožňujú čoraz praktickejšie recyklačné cesty. Okrem toho predĺžená trvanlivosť produktov poskytovaná koextrudovanými fóliami často znižuje celkovú spotrebu obalového materiálu predĺžením životného cyklu produktu.
Otázka 3: O koľko drahšie sú koextrudované fólie v porovnaní s konvenčnými fóliami?
Materiálové náklady na koextrudované fólie sú zvyčajne o 25 až 45 % vyššie ako bežné fólie. Táto prémia je však často rýchlo kompenzovaná zníženým kazením produktov, zlepšenou účinnosťou konverzie a prístupom k trhovým segmentom s vyššou maržou. Pri mnohých aplikáciách celkové náklady na vlastníctvo uprednostňujú koextrudované fólie napriek vyšším počiatočným nákladom na materiál.
Q4: Môže konvenčné zariadenie utesniť koextrudované fólie?
Áno, koextrudované fólie sú navrhnuté tak, aby fungovali na štandardnom zariadení na výrobu-vyplnenie-utesnenie a výrobu vrecúšok. Ich tesniaca vrstva je špeciálne navrhnutá tak, aby bola kompatibilná s konvenčnými teplotami a procesmi tepelného zvárania. V niektorých prípadoch koextrudované fólie skutočne zlepšujú účinnosť tesnenia tým, že umožňujú nižšie teploty tesnenia a konzistentnejšiu kvalitu tesnenia v porovnaní s konvenčnými alternatívami.
Q5: Aké rozsahy hrúbky filmu sú typické pre koextrudované aplikácie?
Koextrudované rúrkové fólie sa typicky pohybujú od 40 mikrónov do 150 mikrónov v závislosti od požiadaviek aplikácie. Aplikácie na balenie potravín bežne používajú hrúbku 60-120 mikrónov, zatiaľ čo vákuové a špecializované aplikácie môžu využívať 80-150 mikrónov, aby sa maximalizovala odolnosť proti prepichnutiu a trvanlivosť.
Q6: Ako vlhkosť ovplyvňuje bariérový výkon koextrudovaných fólií?
Bariérové materiály citlivé na vlhkosť, ako je EVOH, môžu mať zníženú účinnosť kyslíkovej bariéry pri vysokej vlhkosti. Moderné koextrudované formulácie to riešia pomocou vrstvenia, ktoré izoluje vrstvy citlivé na vlhkosť alebo obsahuje ochranné vrstvy odolné voči vode. Pri správnom zložení si koextrudované fólie zachovávajú spoľahlivú bariérovú účinnosť v typických rozsahoch okolitej vlhkosti.
Q7: Môžu koextrudované fólie odolať aplikáciám spracovania pri vysokej teplote?
Koextrudované fólie zvyčajne odolávajú nepretržitým teplotám až do 50-60 °C a krátkym výkyvom až 80 °C v závislosti od zloženia. Pre aplikácie pri ultravysokých teplotách, ktoré vyžadujú trvalé vystavenie teplu nad 65 °C, môžu byť potrebné špeciálne polyimidové alebo pokročilé bariérové fólie. Pozrite si špecifikácie materiálu pre vaše špecifické teplotné požiadavky.
Otázka 8: Aké možnosti tlače sú dostupné pre koextrudované fólie?
Koextrudované fólie prijímajú hĺbkotlač, flexografickú a rotačnú hĺbkotlač prostredníctvom štandardného dekoračného zariadenia. Upravená vonkajšia vrstva poskytuje vo väčšine prípadov vynikajúcu priľnavosť atramentu bez predbežnej úpravy. Špeciálne efekty ako metalizácia alebo efekty s vysokým leskom sú tiež kompatibilné s koextrudovanými filmovými štruktúrami.
Q9: Ako sa koextrudované fólie porovnávajú s hliníkovými lamináciami pre bariéru?
Koextrudované fólie ponúkajú vynikajúcu flexibilitu a tvarovateľnosť v porovnaní s hliníkovými laminátmi, pričom dosahujú porovnateľné – alebo v niektorých prípadoch lepšie – bariérové vlastnosti v závislosti od zloženia. Koextrudované fólie tiež ponúkajú vynikajúci potenciál recyklácie a nepredstavujú zraniteľnosť proti prepichnutiu, ktorú tenká hliníková fólia prináša do viacvrstvových štruktúr.
Q10: Aké opatrenia na kontrolu kvality zabezpečujú konzistentný výkon koextrudovaných fólií?
Výrobcovia využívajú nepretržité on-line meranie vlastností filmu vrátane rovnomernosti hrúbky, výkonu bariéry, pevnosti tesnenia a vlastností v ťahu. Štatistická kontrola procesu a časté offline validačné testovanie (štandardné testovacie metódy ASTM/ISO) potvrdzujú, že výrobné šarže spĺňajú špecifikované výkonnostné parametre počas celého výrobného cyklu.