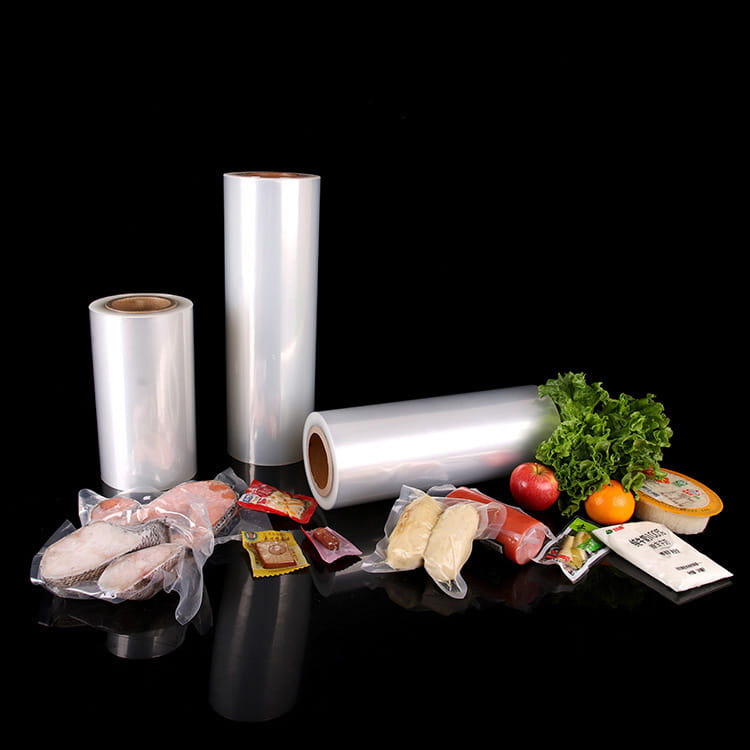


Obalová fólia tvarovaná za tepla je kritickým materiálom v obalovom priemysle, ktorý sa široko používa v potravinárskom, lekárskom a spotrebnom tovare. Výkonnosť tepelne tvarovateľná baliaca fólia závisí od viacerých výrobných parametrov, medzi ktorými rýchlosť tvarovania za tepla zohráva kľúčovú úlohu. Pochopenie toho, ako rýchlosť ovplyvňuje kvalitu filmu, pomáha výrobcom optimalizovať efektivitu výroby pri zachovaní integrity produktu.
Pochopenie baliacej fólie tvarovanej za tepla
Tepelne tvarovateľná baliaca fólia je typ plastovej fólie určenej na zahrievanie, tvarovanie do špecifických tvarov a chladenie, aby si tieto tvary zachovali. Typicky sa vyrába z polymérov, ako je PET, PP alebo PS, a môže byť jednovrstvový alebo viacvrstvový v závislosti od požadovaných bariérových vlastností. Tepelne tvarovateľná baliaca fólia je cenený pre svoju všestrannosť, prehľadnosť a schopnosť chrániť obsah pri zachovaní vizuálne príťažlivej prezentácie.
Kvalita tepelne tvarovaných výrobkov je ovplyvnená viacerými faktormi, vrátane hrúbka filmu , materiálové zloženie, kontrola teploty a čo je dôležité, rýchlosť tvarovania za tepla . Každý z týchto faktorov sa vzájomne ovplyvňuje a určuje silu, transparentnosť a bariérovú účinnosť konečného produktu.
Úloha rýchlosti tvarovania za tepla
Rýchlosť tvarovania za tepla sa týka rýchlosti, ktorou sa fólia pohybuje cez fázy zahrievania a tvarovania stroja na tvarovanie za tepla. Je to kritický výrobný parameter, pretože priamo ovplyvňuje schopnosť fólie natiahnuť sa, prispôsobiť sa formám a zachovať štrukturálnu integritu. Nesprávne nastavenie rýchlosti môže spôsobiť chyby, ako je stenčenie, deformácia alebo neúplné tvarovanie.
Vplyv na hrúbku a jednotnosť filmu
Jeden z najbezprostrednejších vplyvov rýchlosti tvarovania za tepla je na hrúbka filmu uniformity . Keď je rýchlosť príliš vysoká, fólia nemusí mať dostatok času na rovnomerné zahriatie, čo spôsobí nerovnomerné natiahnutie a oblasti s premenlivou hrúbkou. Naopak, veľmi nízke rýchlosti môžu umožniť, aby sa fólia prehýbala alebo prehrievala, čo vedie k nežiaducemu rozťahovaniu a slabým miestam. Udržiavanie optimálnej rýchlosti zaisťuje, že tepelne tvarovateľná baliaca fólia zachováva konzistentnú hrúbku, ktorá je rozhodujúca pre mechanickú pevnosť a bariérové vlastnosti.
Vplyv na čistotu a kvalitu povrchu
Vzhľad povrchu je ďalším dôležitým kvalitatívnym aspektom ovplyvneným rýchlosťou tvarovania za tepla. Rýchle tvarovanie môže viesť k povrchovým nedokonalostiam ako napr vrásky, zákal alebo pruhy najmä vo filmoch, ktoré sú vysoko transparentné. Nižšie rýchlosti, ak sú správne riadené, umožňujú polymérnym reťazcom orientovať sa rovnomernejšie, výsledkom čoho sú hladké povrchy s vysokou optickou čistotou. Pri aplikáciách, kde je dôležitá viditeľnosť produktu, ako sú podnosy na čerstvé potraviny, je ovládanie rýchlosti tvarovania za tepla nevyhnutné na dosiahnutie profesionálneho povrchu.
Účinky na mechanickú pevnosť
The mechanické vlastnosti rýchlosť tvarovania obalovej fólie, vrátane pevnosti v ťahu a odolnosti proti prepichnutiu, sú tiež ovplyvnené. Vysokorýchlostné tvárnenie môže vytvárať lokálne namáhané body, ktoré môžu znížiť celkovú trvanlivosť balenia. Na druhej strane príliš nízka rýchlosť môže znížiť produktivitu bez výrazného zlepšenia sily. Optimálna rýchlosť vyvažuje mechanickú integritu s efektívnosťou výroby, čo zaisťuje tepelne tvarovateľná baliaca fólia spĺňa výkonnostné aj prevádzkové požiadavky.
Úvahy o vlastnostiach bariéry
Pre aplikácie vyžadujúce bariéry proti vlhkosti, kyslíku alebo aróme, tepelne tvarovateľná baliaca fólia musí zachovať rovnomernú hrúbku a konzistentné rozloženie vrstiev. Zmeny rýchlosti môžu viesť k oblastiam, kde je bariérová vrstva narušená, čo ovplyvňuje trvanlivosť potravín alebo medicínskych produktov. Výrobcovia musia starostlivo kalibrovať rýchlosť tvarovania za tepla, aby zachovali účinnosť bariéry, najmä vo viacvrstvových fóliách, kde každá vrstva prispieva k celkovému výkonu.
Optimálneizácia rýchlosti tvarovania za tepla
Optimalizácia rýchlosti zahŕňa zváženie viacerých vzájomne súvisiacich faktorov:
- Druh materiálu : Rôzne polyméry majú rôznu rýchlosť absorpcie tepla a charakteristiky rozťahovania. Napríklad PET a PP fólie reagujú odlišne na vysokorýchlostné tvarovanie.
- Hrúbka filmu : Hrubšie fólie môžu vyžadovať nižšiu rýchlosť, aby sa umožnilo rovnomerné zahrievanie, zatiaľ čo tenšie fólie znesú vyššiu rýchlosť.
- Spôsob tvarovania : Vákuové tvarovanie, tlakové tvarovanie alebo tvarovanie pomocou zástrčky majú jedinečné požiadavky na rýchlosť, aby sa zabezpečila úplná zhoda formy.
- Možnosti stroja : Moderné zariadenia na tvarovanie za tepla často obsahujú ovládanie s premenlivou rýchlosťou a zóny ohrevu na optimalizáciu výkonu bez obetovania výkonu.
Výrobcovia často vykonávajú skúšobné jazdy a používajú vizuálne a mechanické kontroly na identifikáciu rozsahu otáčok, ktorý poskytuje konzistentnú kvalitu. Začlenenie inline monitorovacie systémy , ako sú hrúbkomery a kamery na kontrolu povrchu, môžu ďalej zlepšiť kontrolu nad procesom tvarovania za tepla.
Dôsledky pre kupujúcich a odborníkov v tomto odvetví
Pre kupujúcich z tepelne tvarovateľná baliaca fólia Pochopenie vzťahu medzi rýchlosťou tvarovania za tepla a kvalitou filmu je nevyhnutné pri špecifikácii materiálov a strojov. Výber fólie kompatibilnej s vysokorýchlostným tvarovaním môže zlepšiť efektivitu výroby, znížiť množstvo odpadu a zachovať konzistentnú kvalitu produktu. Kupujúci by mali zvážiť:
- Kompatibilita s formovacími strojmi : Filmy musia zodpovedať rýchlostiam existujúceho zariadenia.
- Požiadavky na konečné použitie : Filmy s vysokou čistotou alebo s vysokou bariérou môžu vyžadovať viac kontrolovaných rýchlostí.
- Rozsah výroby : Vo veľkom meradle využívajú fólie navrhnuté tak, aby tolerovali rýchlejšie tvarovanie bez kompromisov v pevnosti alebo vzhľade.
Tabuľka: Vzťah medzi rýchlosťou tvarovania za tepla a kvalitou filmu
| Rýchlosť tvarovania za tepla | Účinky na film | Odporúčania |
|---|---|---|
| Príliš vysoká | Nerovnomerná hrúbka, povrchové chyby, znížená pevnosť | Znížte rýchlosť, upravte zóny ohrevu |
| Optimal | Rovnomerná hrúbka, hladký povrch, zachované bariérové vlastnosti | Udržujte konzistentné nastavenia stroja |
| Príliš nízka | Potenciálne previsnutie, nízka produktivita, možné prehriatie | Zvýšte rýchlosť v rámci bezpečných limitov materiálu |
Spoločné výzvy a stratégie zmierňovania
Aj pri starostlivej kontrole môžu vzniknúť problémy pri riadení rýchlosti tvarovania za tepla:
- Zvrásnenie a deformácia : Vyskytuje sa, keď rýchlosť prekročí kapacitu napínania materiálu. Zmiernenie zahŕňa predhrievanie filmov a použitie pomocného tvarovania zástrčkou.
- Nekonzistentná hrúbka : Dá sa riešiť úpravou hĺbky formy a formovacieho tlaku v spojení s reguláciou rýchlosti.
- Povrchové chyby : Môže vyžadovať optimalizované teplotné profily a pomalšie počiatočné zahrievanie pred úplným tvarovaním.
Systematickým riešením týchto faktorov môžu výrobcovia zabezpečiť vysokú kvalitu tepelne tvarovateľná baliaca fólia ktorý spĺňa požiadavky zákazníkov a regulačné požiadavky.
Budúce trendy v riadení rýchlosti tvarovania za tepla
Pokroky v technológia tvarovania za tepla poskytujú lepšie nástroje na optimalizáciu rýchlosti bez zníženia kvality. Medzi inovácie patrí:
- Inteligentné riadiace systémy, ktoré upravujú rýchlosť a teplotu v reálnom čase na základe materiálovej spätnej väzby.
- Vysokovýkonné polyméry navrhnuté tak, aby vydržali vyššie rýchlosti tvárnenia pri zachovaní čírosti a pevnosti.
- Automatizované kontrolné systémy, ktoré zisťujú menšie chyby a vkladajú opravy späť do procesu tvárnenia.
Tento vývoj umožňuje vyššiu produktivitu, znížené plytvanie materiálom a konzistentnú kvalitu pri veľkých objemoch výroby.