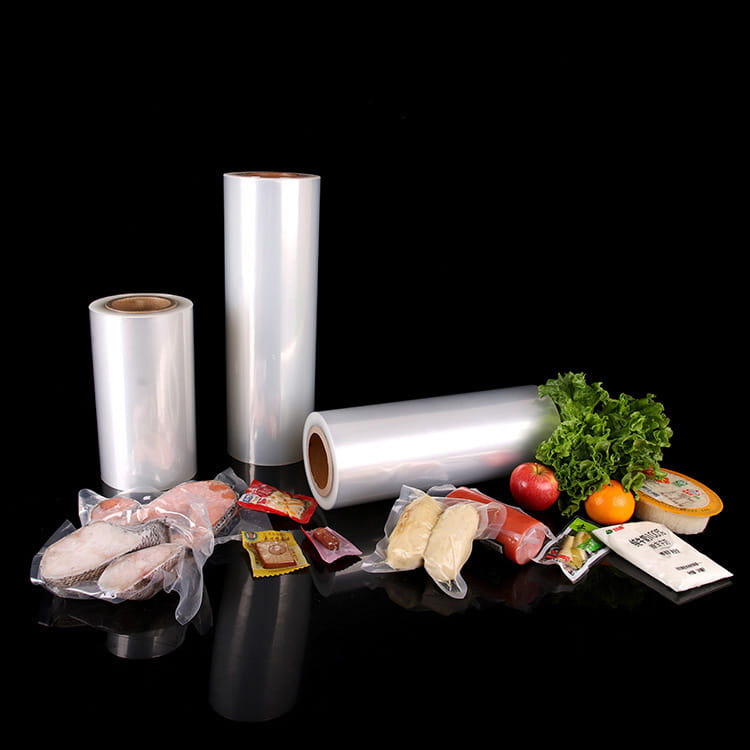


The composite printed film is made of multiple layers of materials through adhesives or co-extrusion processes. Jeho štruktúra zvyčajne obsahuje vrstvu substrátu (ako je PET, BOPP), bariérovú vrstvu (ako je hliníková fólia, EVOH) a tepelne tesniacu vrstvu. The heat-sealing layer is located in the innermost layer and is in direct contact with the contents. Its core function is to form a reliable sealing interface through the heat-sealing process.
This function seems simple, but it actually needs to balance multiple contradictions:
Hra medzi nízkou teplotou a vysokou teplotou: musí byť schopná rýchlo sa tepelne uzavrieť pri nízkych teplotách, aby sa prispôsobila vysokorýchlostným výrobným linkám, a musí zostať stabilná vo vysokoteplotnom prostredí, aby odolala sterilizácii;
Rovnováha medzi flexibilitou a tuhosťou: musí byť mäkká, aby zodpovedala tvaru balenia, a musí byť dostatočne pevná, aby odolala vytláčaniu a prepichnutiu počas prepravy;
Koordinácia priehľadnosti a bariéry: musí zabezpečiť vizuálnu príťažlivosť balenia a účinne blokovať vonkajšie faktory, ako je kyslík a vlhkosť.
The performance defects of the heat seal layer may directly lead to packaging failure:
Nedostatočná pevnosť tepelného zvaru spôsobuje presakovanie, čo vedie k strate alebo kontaminácii obsahu;
Aging of the heat seal layer leads to delamination, which destroys the barrier properties;
Uneven heat seals produce weak points, reducing the impact resistance of the package.
Výkon tepelne spojovacej vrstvy nie je jediný ukazovateľ, ale komplexný systém určený materiálovými vlastnosťami, technológiou spracovania a prispôsobivosťou k životnému prostrediu. Nasledujú štyri základné rozmery:
Low-temperature heat sealability is the lifeline of high-speed packaging production lines. Ak vezmeme ako príklad liaty polypropylén (CPP), jeho teplota tepelného zvaru je zvyčajne o 20-30 °C nižšia ako teplota tradičného polyetylénu (PE), čo znamená nižšiu spotrebu energie zariadenia a kratší čas tepelného zvaru (možno ho skrátiť na menej ako 0,5 sekundy), čím sa výrazne zvyšuje efektívnosť výroby.
Realizácia nízkoteplotnej tepelnej zvárateľnosti závisí od konštrukcie molekulárnej štruktúry materiálu:
Distribúcia molekulovej hmotnosti: CPP s úzkou distribúciou molekulovej hmotnosti má nižší bod topenia, ale je potrebné vyvážiť pevnosť a húževnatosť tepelného spoja pomocou technológie miešania;
Výber prísad: Pridanie zmäkčovadiel, ako je polybutén (PB), môže znížiť teplotu topenia, ale množstvo pridávania je potrebné kontrolovať, aby sa predišlo ovplyvneniu bariérových vlastností.
For foods that require high temperature sterilization (such as canned food, instant meal packs) or medicines (such as injections), the heat seal layer needs to withstand cooking temperatures of 121°C or even higher. Modified polyethylene (PE) uses blending technology (such as adding ethylene-vinyl acetate copolymer EVA or ethylene-acrylic acid copolymer EAA) to increase the melting point to above 140°C while maintaining the heat seal strength.
Kľúč k vysokej teplotnej stabilite spočíva v tepelnej oxidačnej stabilite materiálu:
The addition of antioxidants can delay the degradation of the material at high temperatures;
The formation of cross-linked structures (such as through radiation cross-linking) can improve the heat resistance of the material.
Rovnomernosť vrstvy tepelného spoja priamo ovplyvňuje celistvosť balenia. Odchýlka hrúbky fólie musí byť kontrolovaná v rozmedzí ±5 %, inak môže ľahko dôjsť k lokálnemu prehriatiu alebo zlému utesneniu. V procese výroby kompozitu sa hrúbka fólie monitoruje v reálnom čase online hrúbkomerom a množstvo vytláčania sa nastavuje pomocou riadiaceho systému s uzavretou slučkou, aby sa zabezpečila konzistencia hrúbky vrstvy tepelného spoja.
Zničenie uniformity môže byť spôsobené:
Raw material fluctuations: such as uneven distribution of polymer molecular weight;
Odchýlky parametrov spracovania: ako je nekonzistentná teplota vytláčania a rýchlosť chladenia;
Podmienky prepravy a skladovania: ako vysoká teplota a vysoká vlhkosť prostredia spôsobujúce absorpciu vlhkosti materiálu alebo kryštalizáciu.
Pevnosť tepelného tesnenia je hlavným ukazovateľom na meranie spoľahlivosti tesnenia. The requirements for heat seal strength in different application scenarios vary significantly:
Obyčajné balenie potravín: musí odolať vibráciám a vytláčaniu počas prepravy, aby sa zabránilo úniku obsahu;
Drug packaging: needs to resist needle puncture to ensure sterile isolation;
Balenie priemyselných výrobkov: musí vydržať stohovanie ťažkých predmetov, aby sa zabránilo rozbitiu obalu.
Zlepšenie pevnosti tepelného zvaru je potrebné dosiahnuť optimalizáciou teploty, tlaku a času tepelného zvaru. For example, in CPP heat sealing, the heat seal conditions of 130℃, 0.3MPa, and 1 second can achieve a strength of 22N/15mm, while modified PE requires 150℃, 0.4MPa, and 1.5 seconds.
Výkon vrstvy tepelného spoja nielenže určuje utesnenie obalu, ale ovplyvňuje aj celkovú spoľahlivosť prostredníctvom nasledujúcich mechanizmov:
1. Tesnenie: priama bariéra na zabránenie úniku obsahu
In liquid packaging, insufficient heat seal strength can easily lead to pinholes or cracks, causing leakage of contents. Napríklad pri balení sójovej omáčky musí byť pevnosť tepelného spoja ≥18N/15mm, aby odolala vibráciám a vytláčaniu počas prepravy.
Zlyhanie tesnenia môže spustiť reťazovú reakciu:
Únik obsahu vedie k strate produktu;
Vonkajšie nečistoty vstupujú do obalu, čo urýchľuje znehodnotenie obsahu;
Consumer trust decreases, damaging the brand image.
Rovnomernosť tepelne spojovacej vrstvy ovplyvňuje kontinuitu bariérovej vrstvy. Ak sa v oblasti tepelného spoja objavia bubliny alebo stratifikácia, priepustnosť kyslíka sa výrazne zvýši, čo spôsobí oxidáciu obsahu. Pri balení kávy môže úzka kombinácia vrstvy tepelného spoja a vrstvy hliníkovej fólie znížiť priepustnosť kyslíka pod 0,5 cm³/(m²·24h·0,1MPa), čím sa predĺži trvanlivosť na 18 mesiacov.
The damage of barrier properties may be caused by:
nedostatočná priľnavosť medzi vrstvou tepelného spoja a bariérovou vrstvou;
Mikropóry vytvorené počas procesu tepelného zvárania;
Starnutie materiálu spôsobené faktormi prostredia (ako je vlhkosť a teplota).
Húževnatosť tepelne zatavenej vrstvy určuje odolnosť obalu proti prepichnutiu a roztrhnutiu. V obaloch mrazených potravín je potrebné vylepšiť modifikovanú PE tepelne zatavenú vrstvu pridaním spevňujúcich činidiel (ako je POE), aby sa zlepšila húževnatosť pri nízkych teplotách, aby sa zabránilo krehkému praskaniu pri -18 °C.
Nedostatočné mechanické vlastnosti môžu viesť k:
Roztrhnutie obalu počas prepravy a rozptýlenie obsahu;
Pre spotrebiteľov je ťažké otvoriť balík, čo ovplyvňuje používateľskú skúsenosť;
Deformácia obalu počas stohovania, čo znižuje efektivitu skladovania.
Zlepšenie výkonu tepelne spojovacej vrstvy je potrebné koordinovaným spôsobom podporovať z troch aspektov: materiálov, procesov a dizajnu:
1. Inovácia materiálu: funkčný kompozit
Úprava nano materiálu: zlepšenie mechanických vlastností tepelne zatavenej vrstvy pridaním nano ílu, nano oxidu kremičitého atď.;
Aplikácia biologických materiálov: materiály na biologickej báze, ako je kyselina polymliečna (PLA) a polyhydroxyalkanoát (PHA), môžu znížiť vplyv obalov na životné prostredie;
Inteligentný vývoj materiálov: Zavedenie materiálov s fázovou zmenou (PCM) robí tepelne zvarenú vrstvu citlivú na teplotu a prispôsobuje sa potrebám logistiky chladiaceho reťazca.
2. Aktualizácia procesu: presné ovládanie
Online monitoring technology: real-time monitoring of the heat seal process through infrared thermometers, laser thickness gauges and other equipment;
Digitálna simulácia: použite analýzu konečných prvkov (FEA) na predpovedanie rozloženia napätia tepelne utesnenej vrstvy a optimalizáciu parametrov procesu;
Riadiaci systém s uzavretou slučkou: automaticky upraví teplotu, tlak a rýchlosť tepelného tesnenia podľa monitorovacích údajov, aby sa zabezpečila konzistentnosť.
3. Optimalizácia dizajnu: ľahká konštrukcia
Dizajn riedenia: znížte hrúbku tepelne tesniacej vrstvy pri súčasnom zabezpečení výkonu a znížte náklady na materiál;
Viacvrstvová kompozitná štruktúra: dosiahnutie rovnováhy medzi výkonom a nákladmi prostredníctvom gradientovej distribúcie rôznych materiálov;
Dizajn s jednoduchým roztrhnutím: vložte zoslabenú štruktúru do tepelne tesniacej vrstvy, aby ste spotrebiteľom zlepšili zážitok z otvárania.